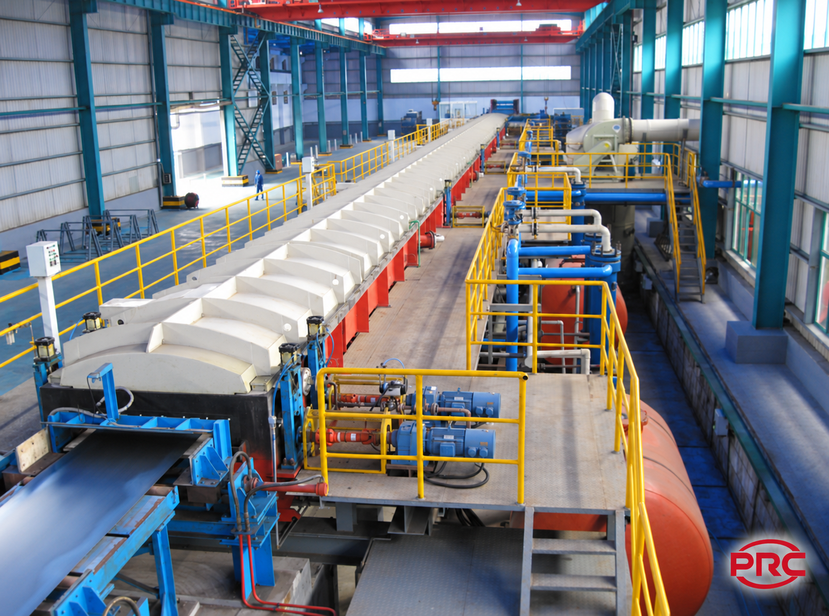
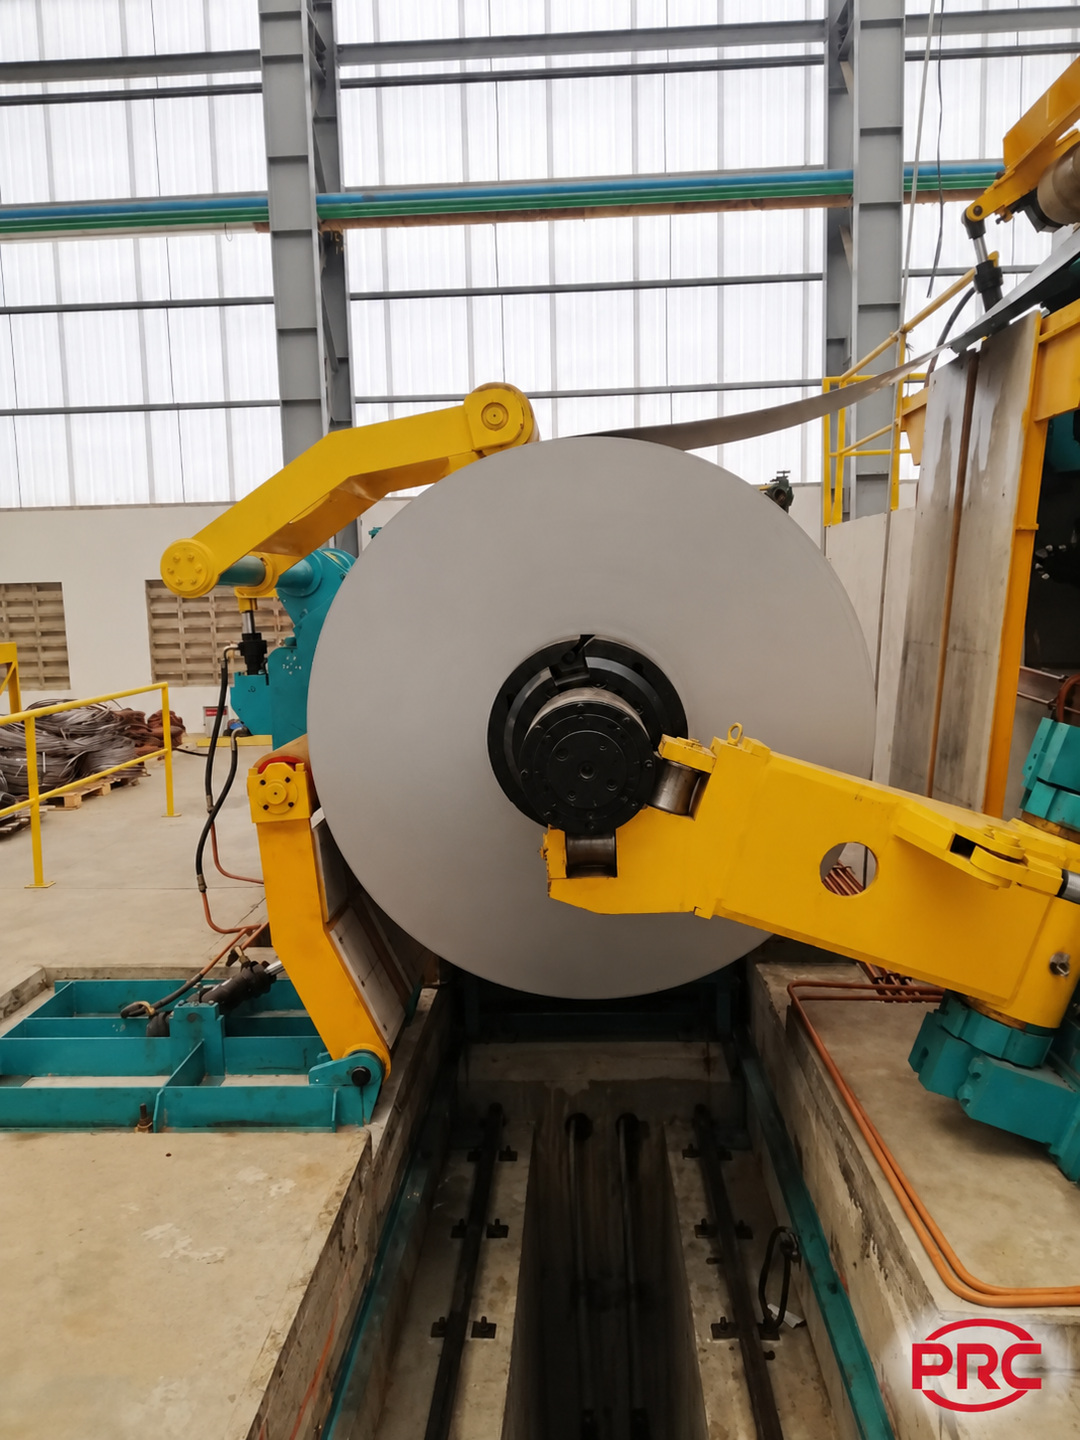
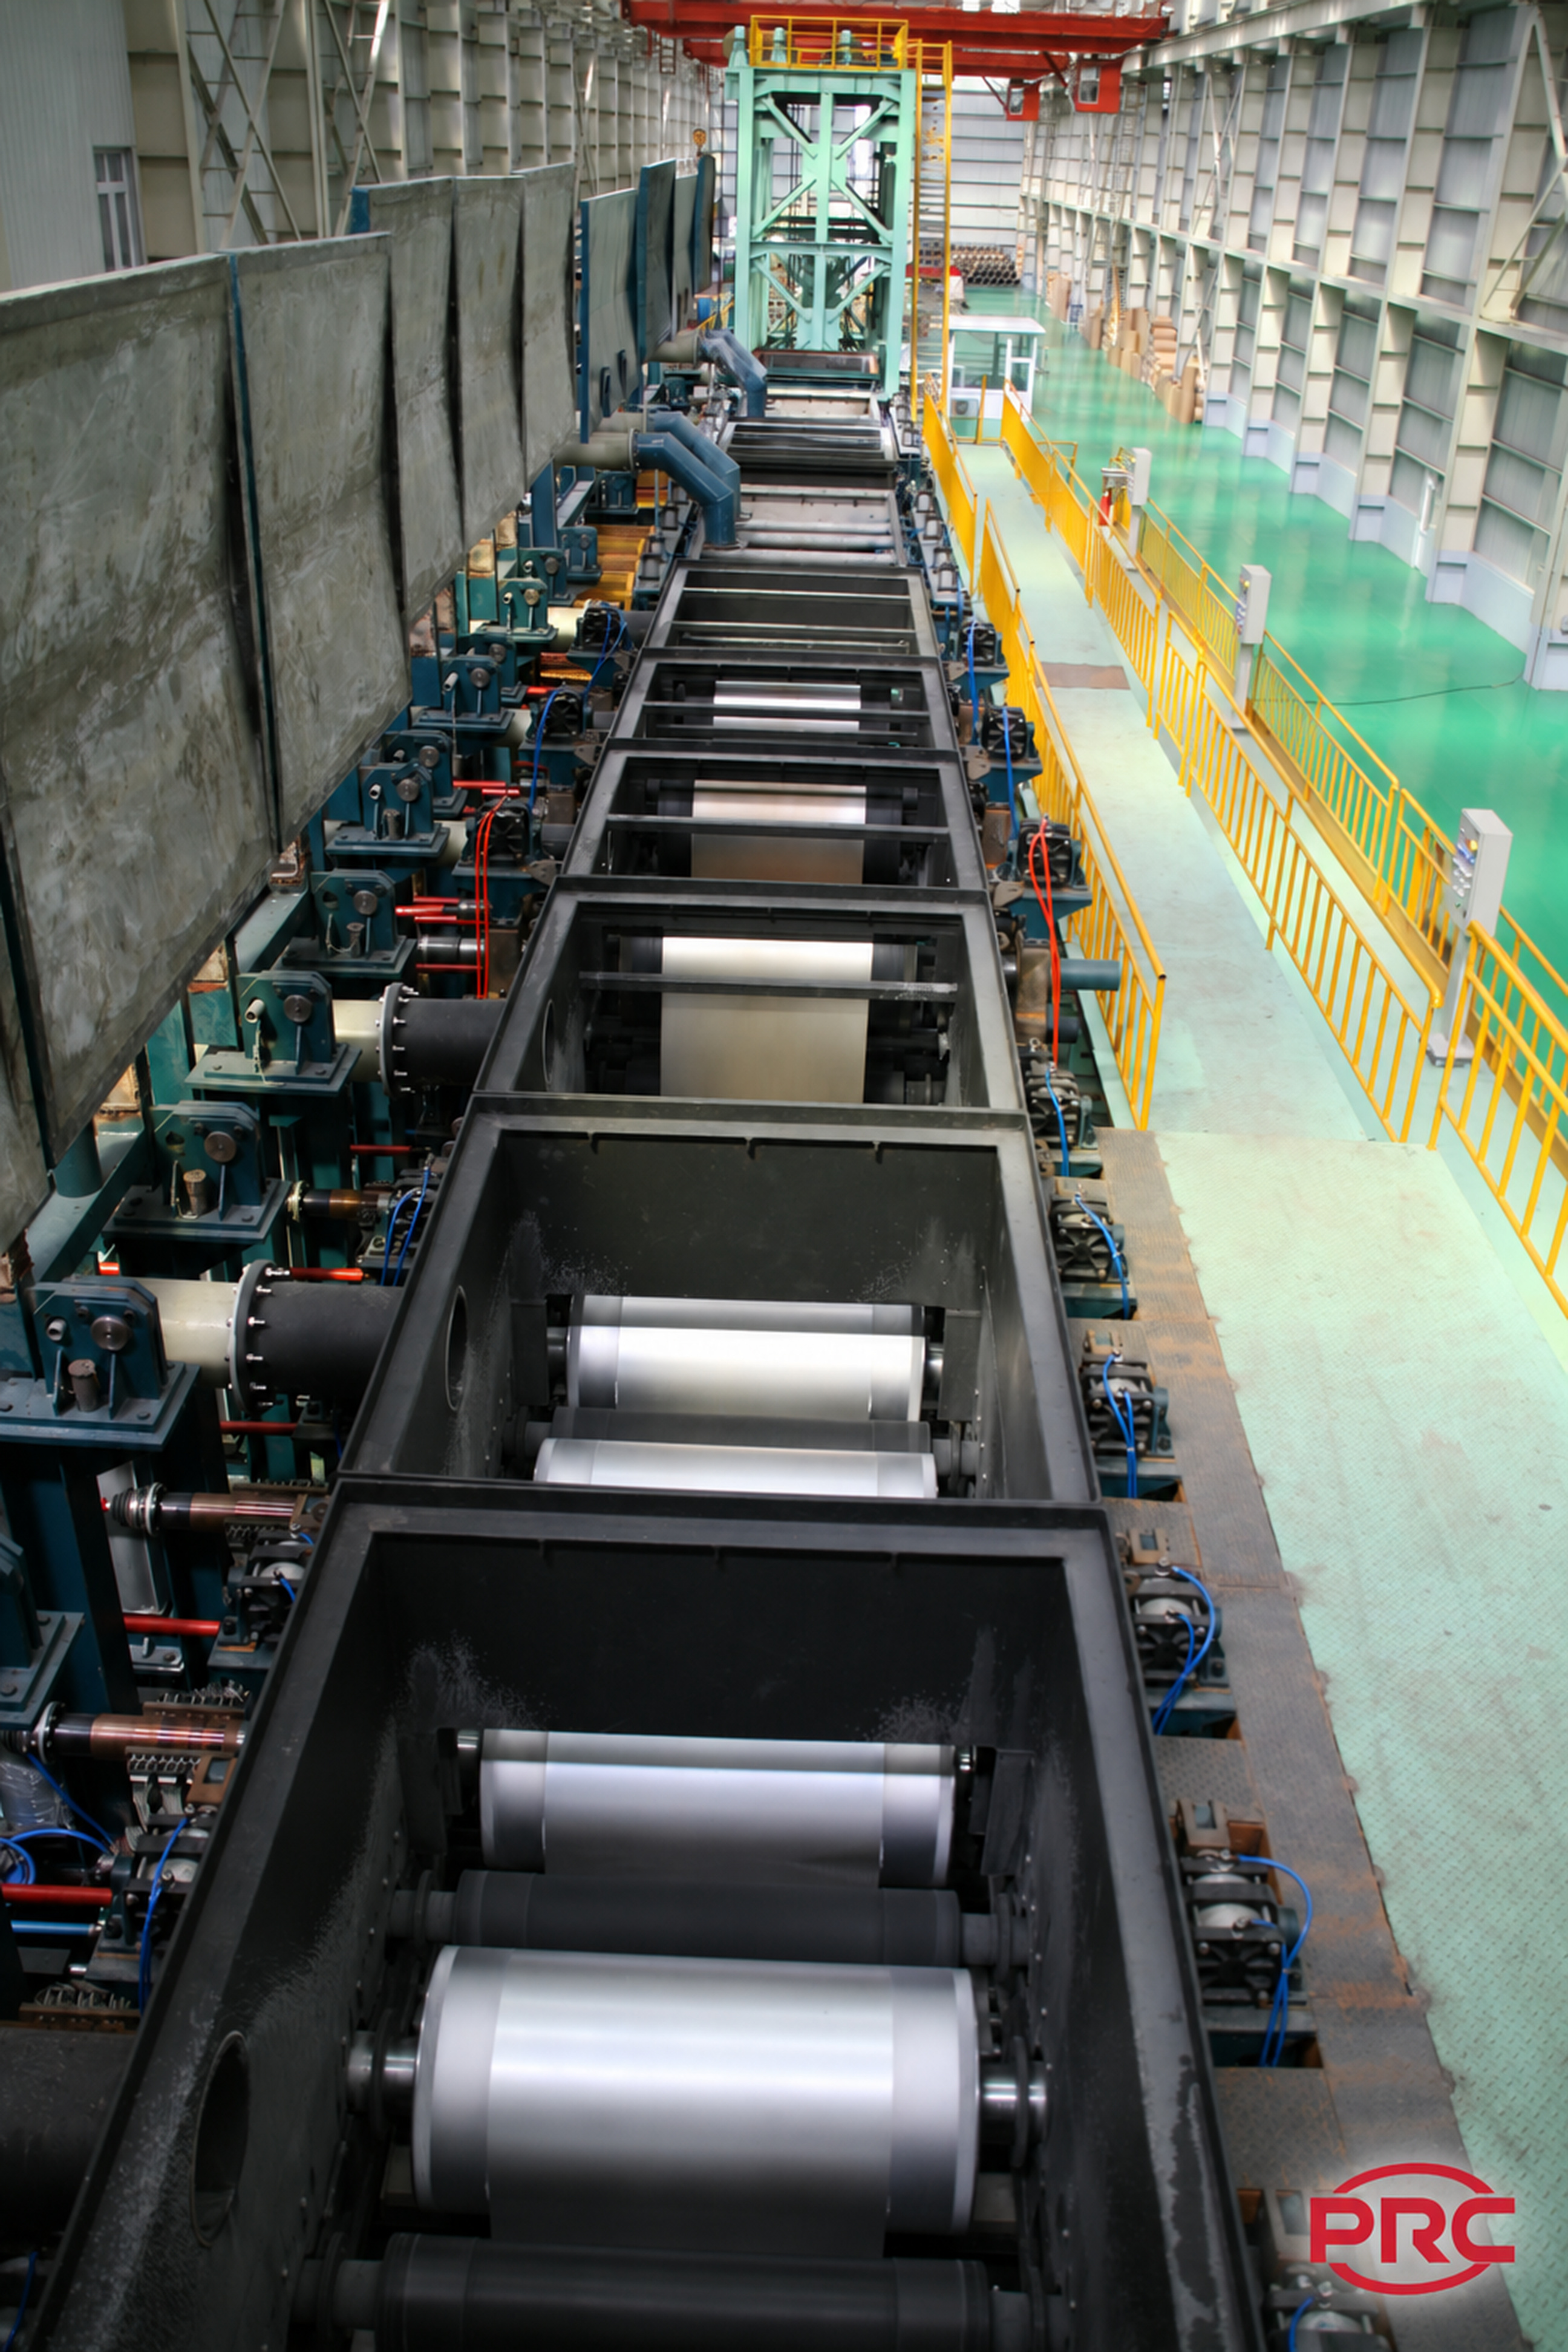
带钢推拉式酸洗生产线(PPL)
去除热轧带钢表面的氧化铁皮,为冷轧、制管及其他下游加工准备原料。
- 上卷、开卷及入口处理
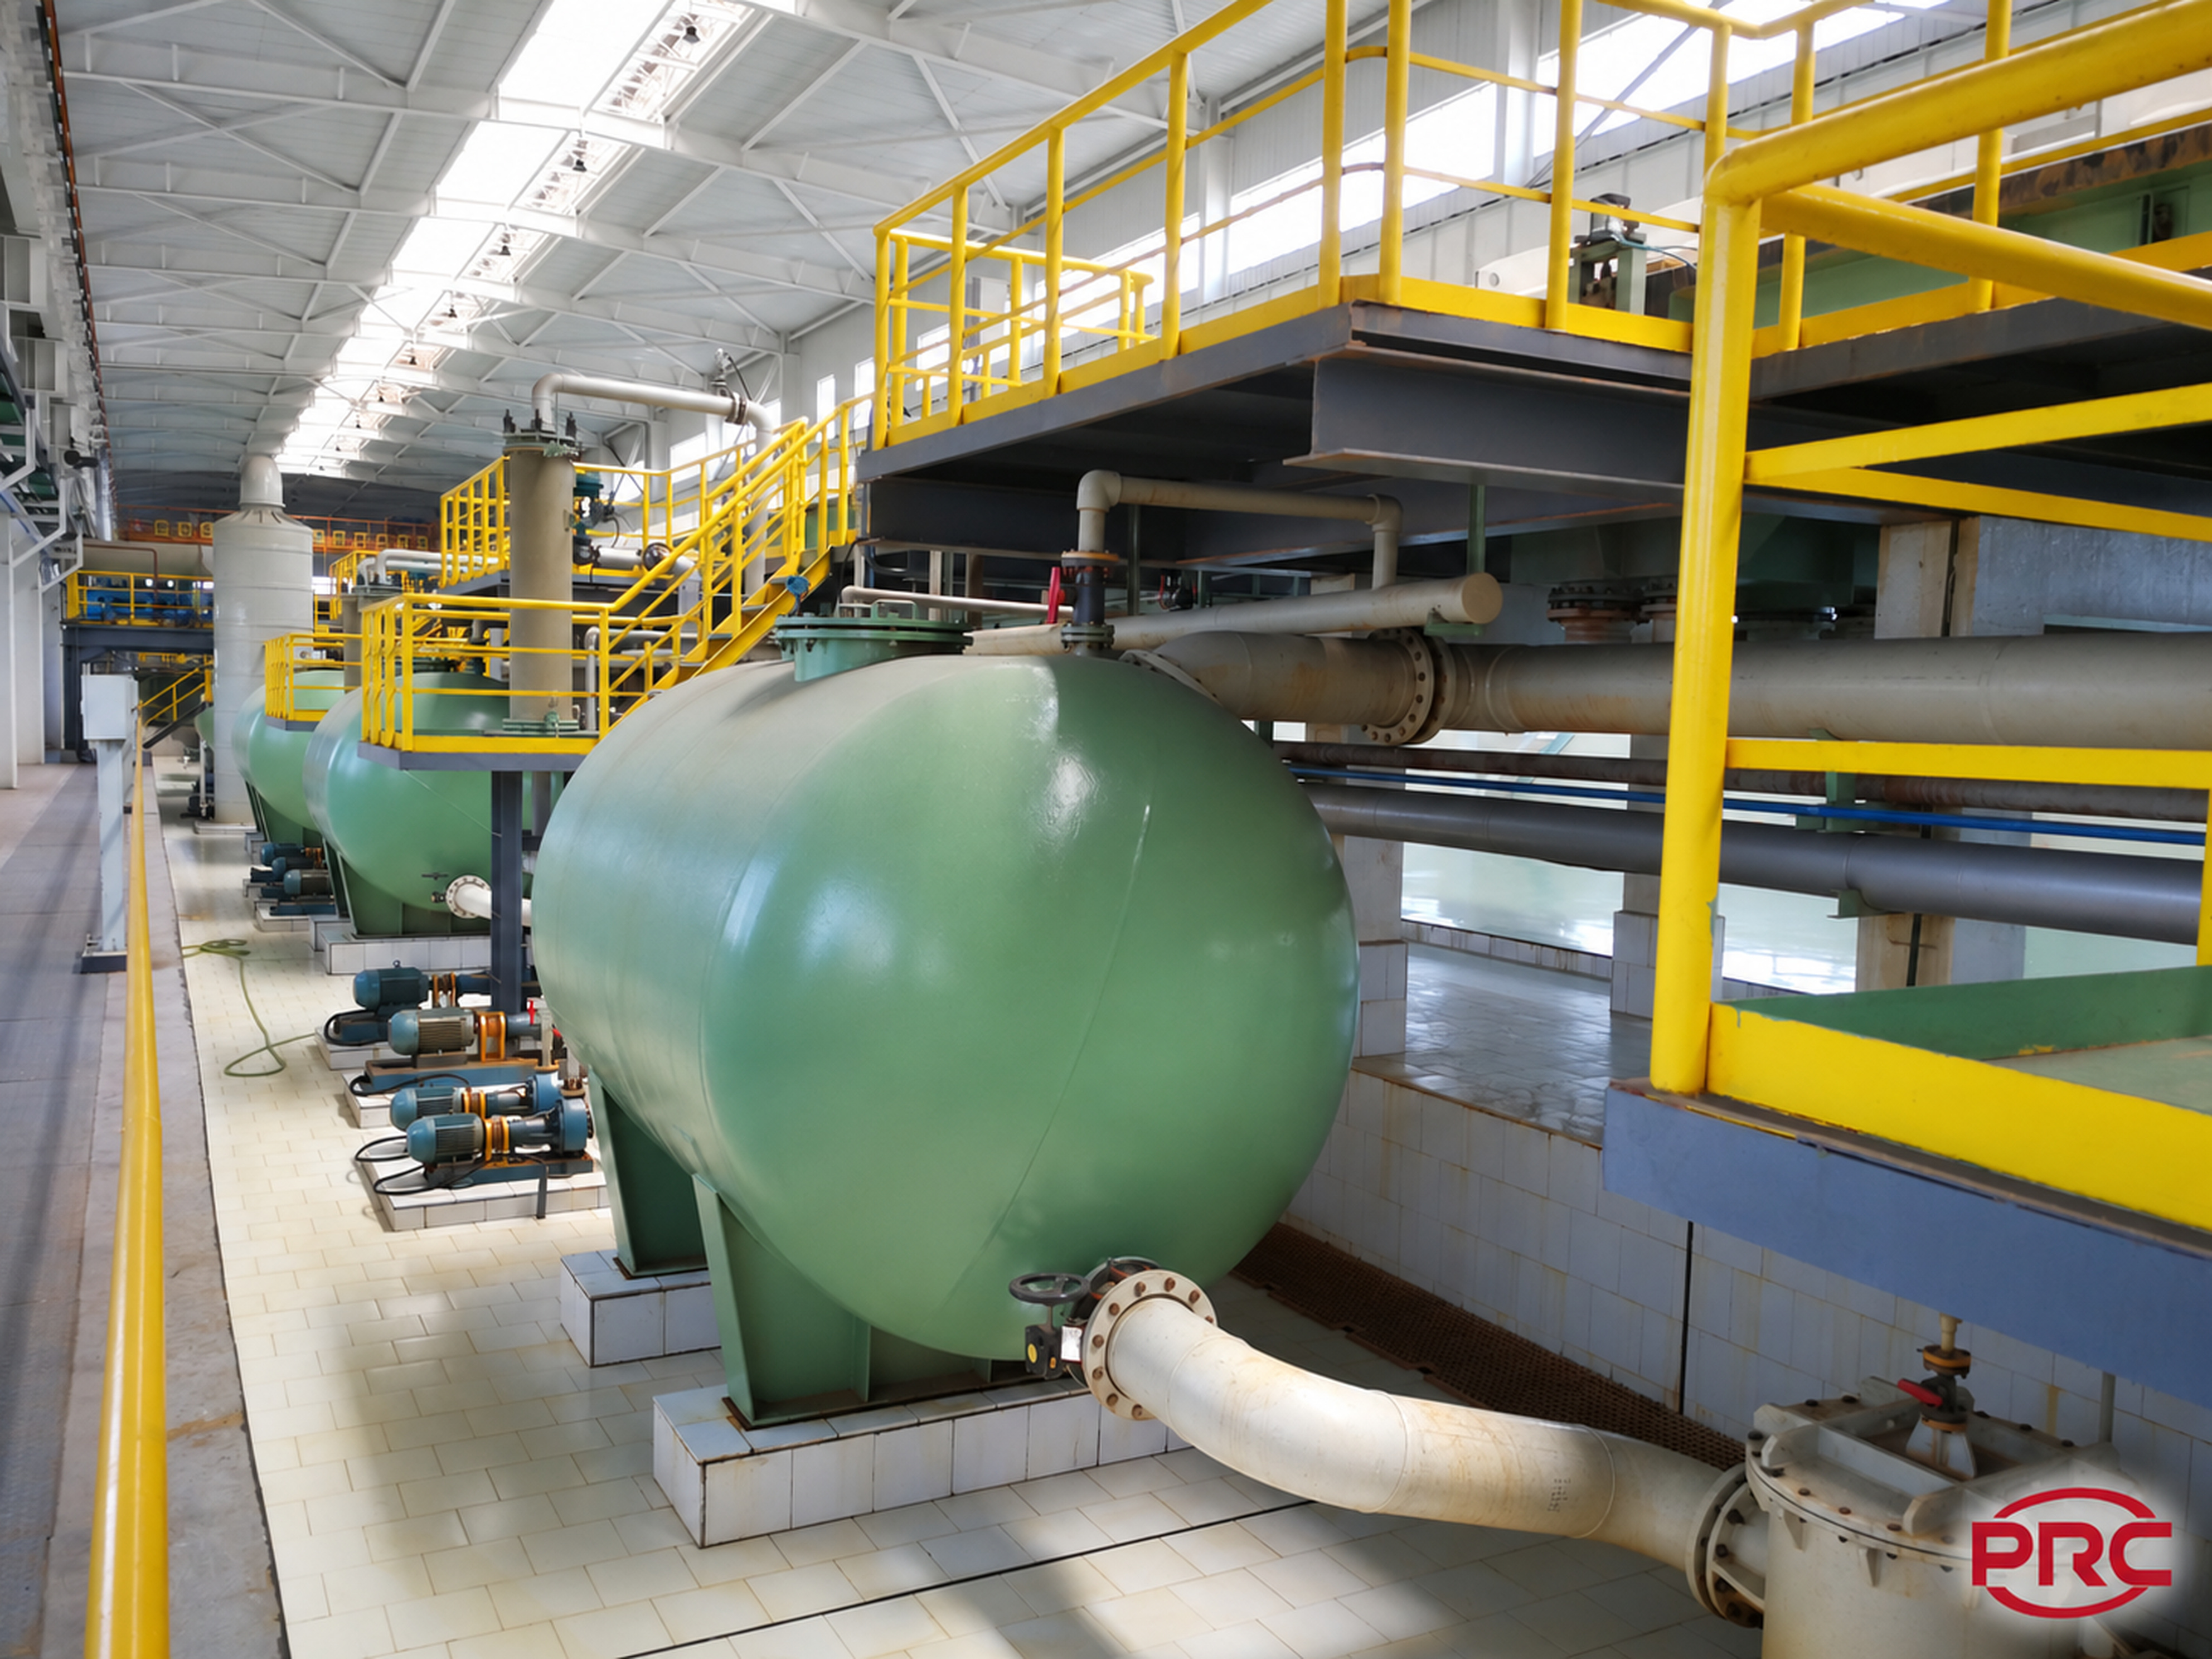
- 破鳞或拉矫与酸洗槽段
- 漂洗、挤干与干燥
- 出口检查、可选涂油及卷取
- 配套酸雾收集、废液处理接口
推拉式与连续式按产品规格、钢种、产量和排产选择;焊机、活套、切边等按实际路线配置。
选型前需要的信息
- 钢种、氧化铁皮状态及原料尺寸
- 目标产量、表面要求与后续用途
- 酸液条件、环保要求及场地接口
覆盖板带酸洗、冷轧、退火、清洗、平整拉矫及涂镀工艺,面向冷轧板、镀锌板、镀铝锌板、锌铝镁板、彩涂板及包装用钢板生产。
以下为不同路线的选型信息,并非所有材料必须依次经过的统一流程。
去除热轧带钢表面的氧化铁皮,为冷轧、制管及其他下游加工准备原料。
推拉式与连续式按产品规格、钢种、产量和排产选择;焊机、活套、切边等按实际路线配置。
将酸洗后的带钢轧制到目标厚度,结合材料、厚度精度、板形和产量确定轧机及辅助系统。
根据原料、成品和道次进行能力计算,再确定机架型式、轧制力、功率、速度与控制配置。
去除轧制油及表面残留物,为退火、金属镀层或其他工序提供适合的表面条件。
喷淋、刷洗和电解清洗按污染物、清洁度及后续工序组合,可为独立机组或主线工艺段。
带钢连续运行的退火工艺,按钢种与产品要求交流机组配置。
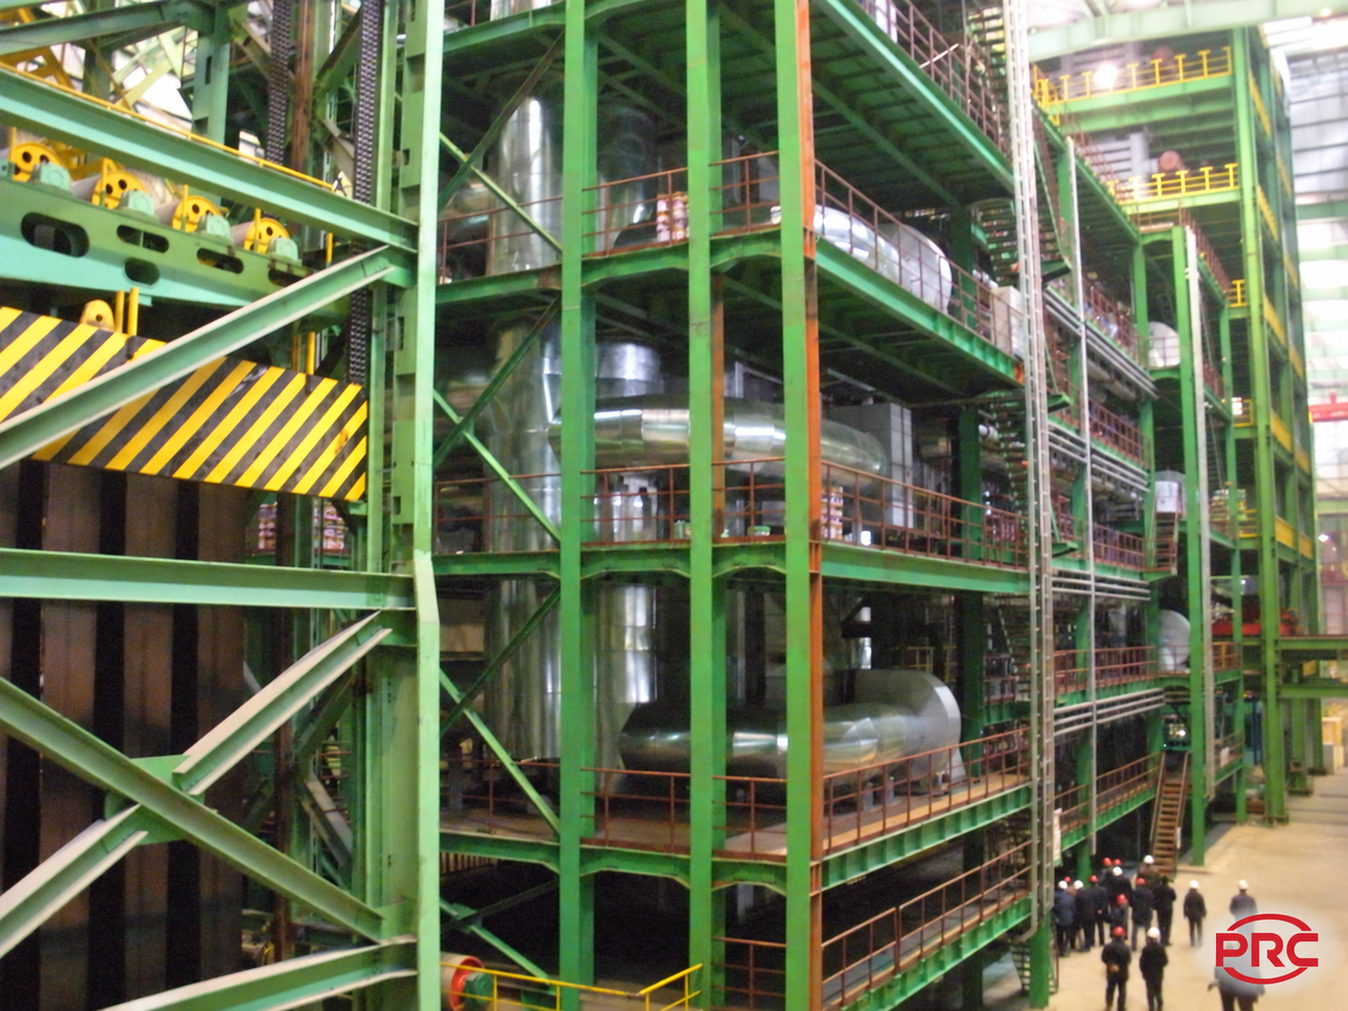
带钢连续退火生产线(CAL) · 1
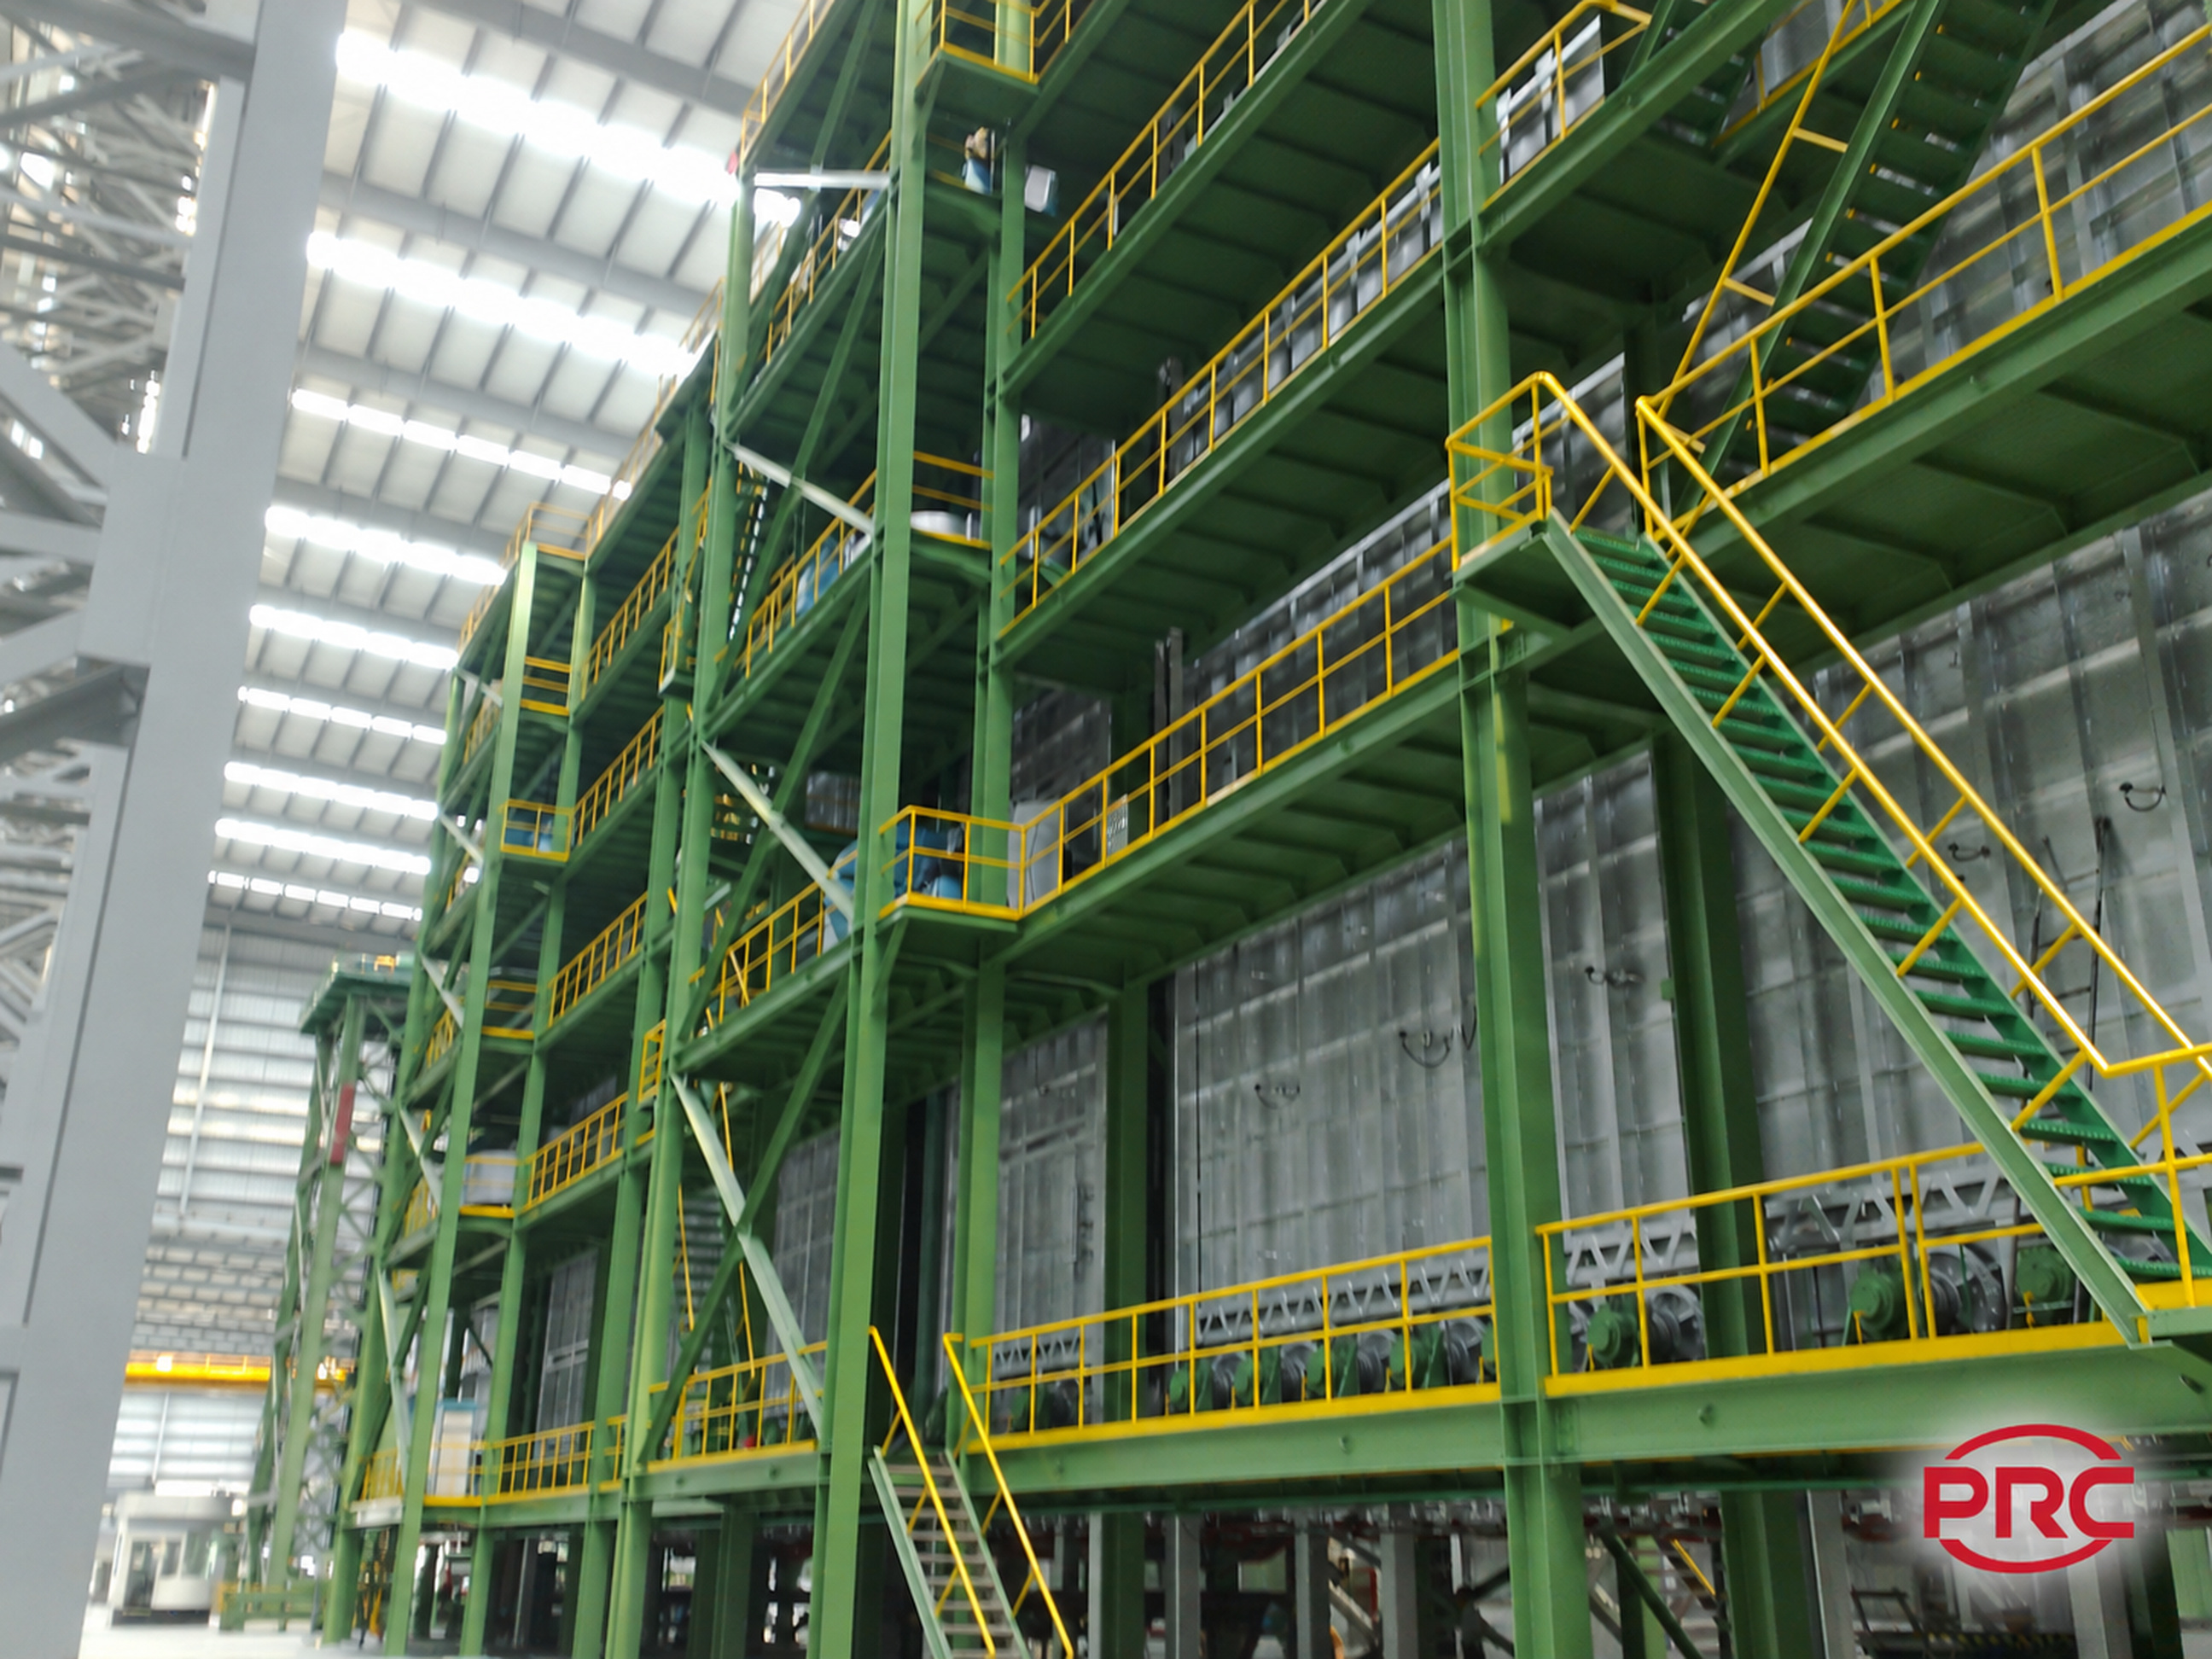
带钢连续退火生产线(CAL) · 2
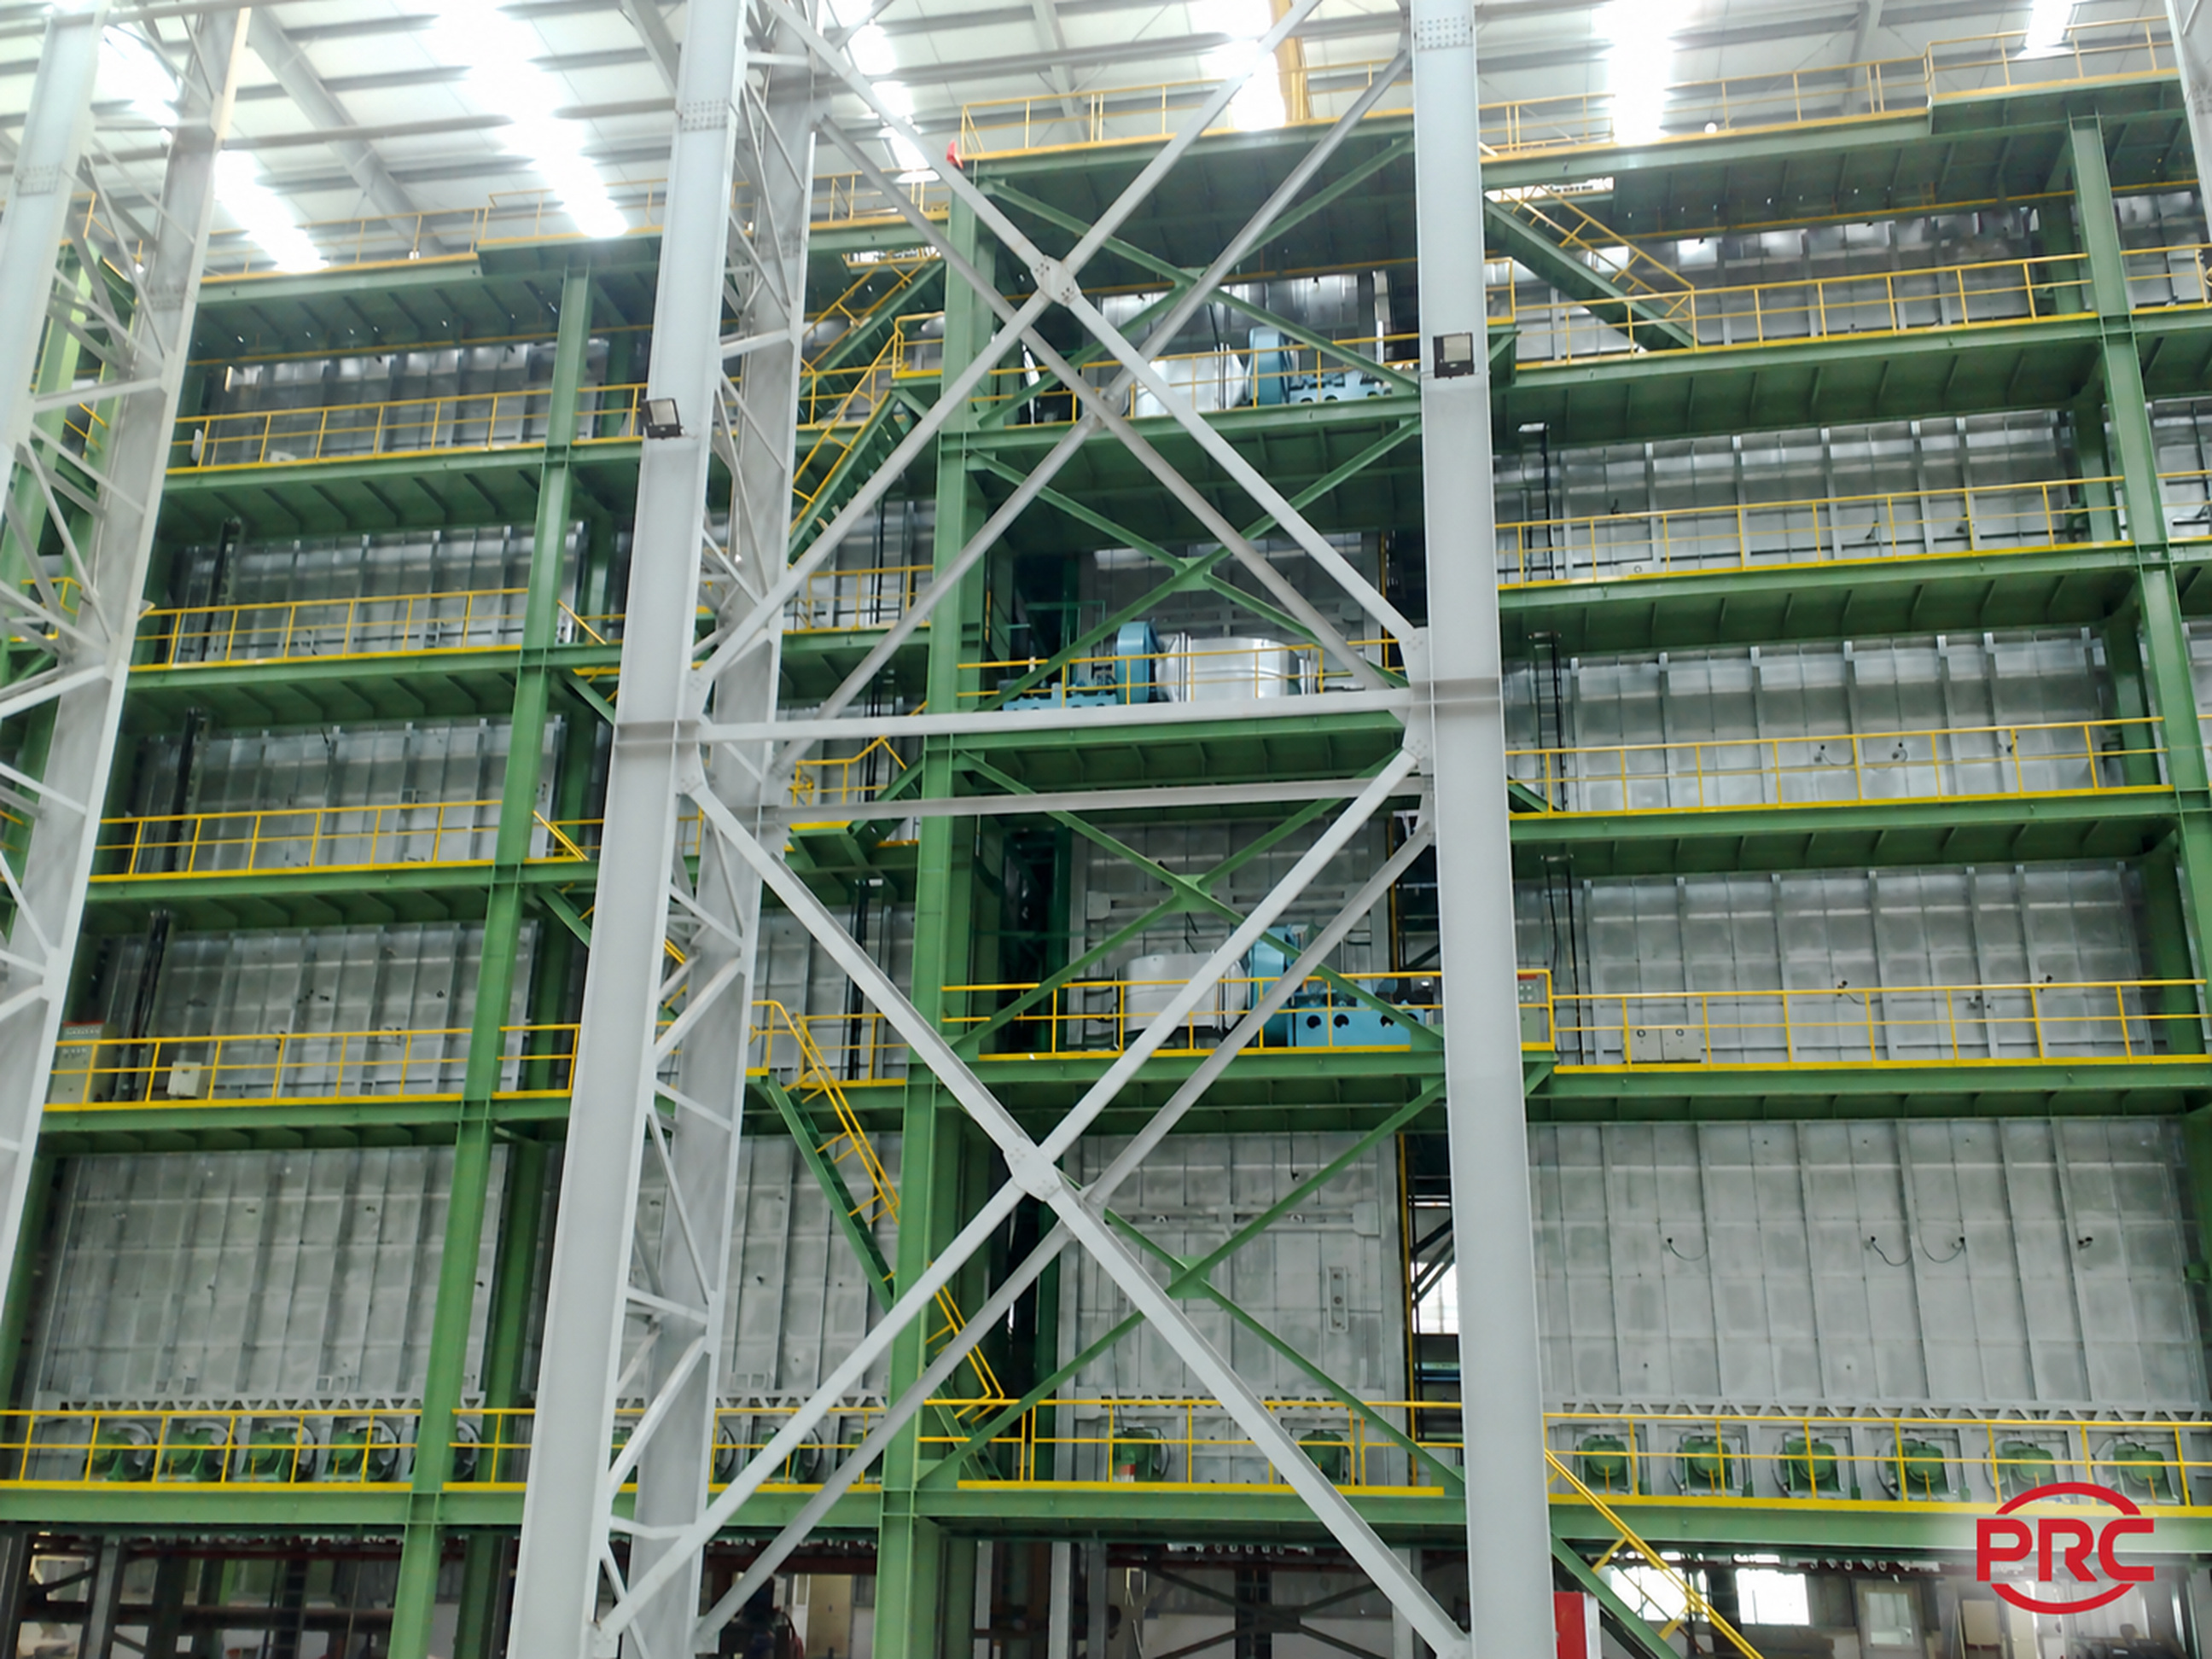
带钢连续退火生产线(CAL) · 3
围绕钢种和力学性能要求,比较罩式退火与连续退火路线,以及对应的清洗、平整和物流配置。
两种路线各有适用条件;需共同评估订单批量、软硬度目标、产量、厂房、公辅和扩产安排。
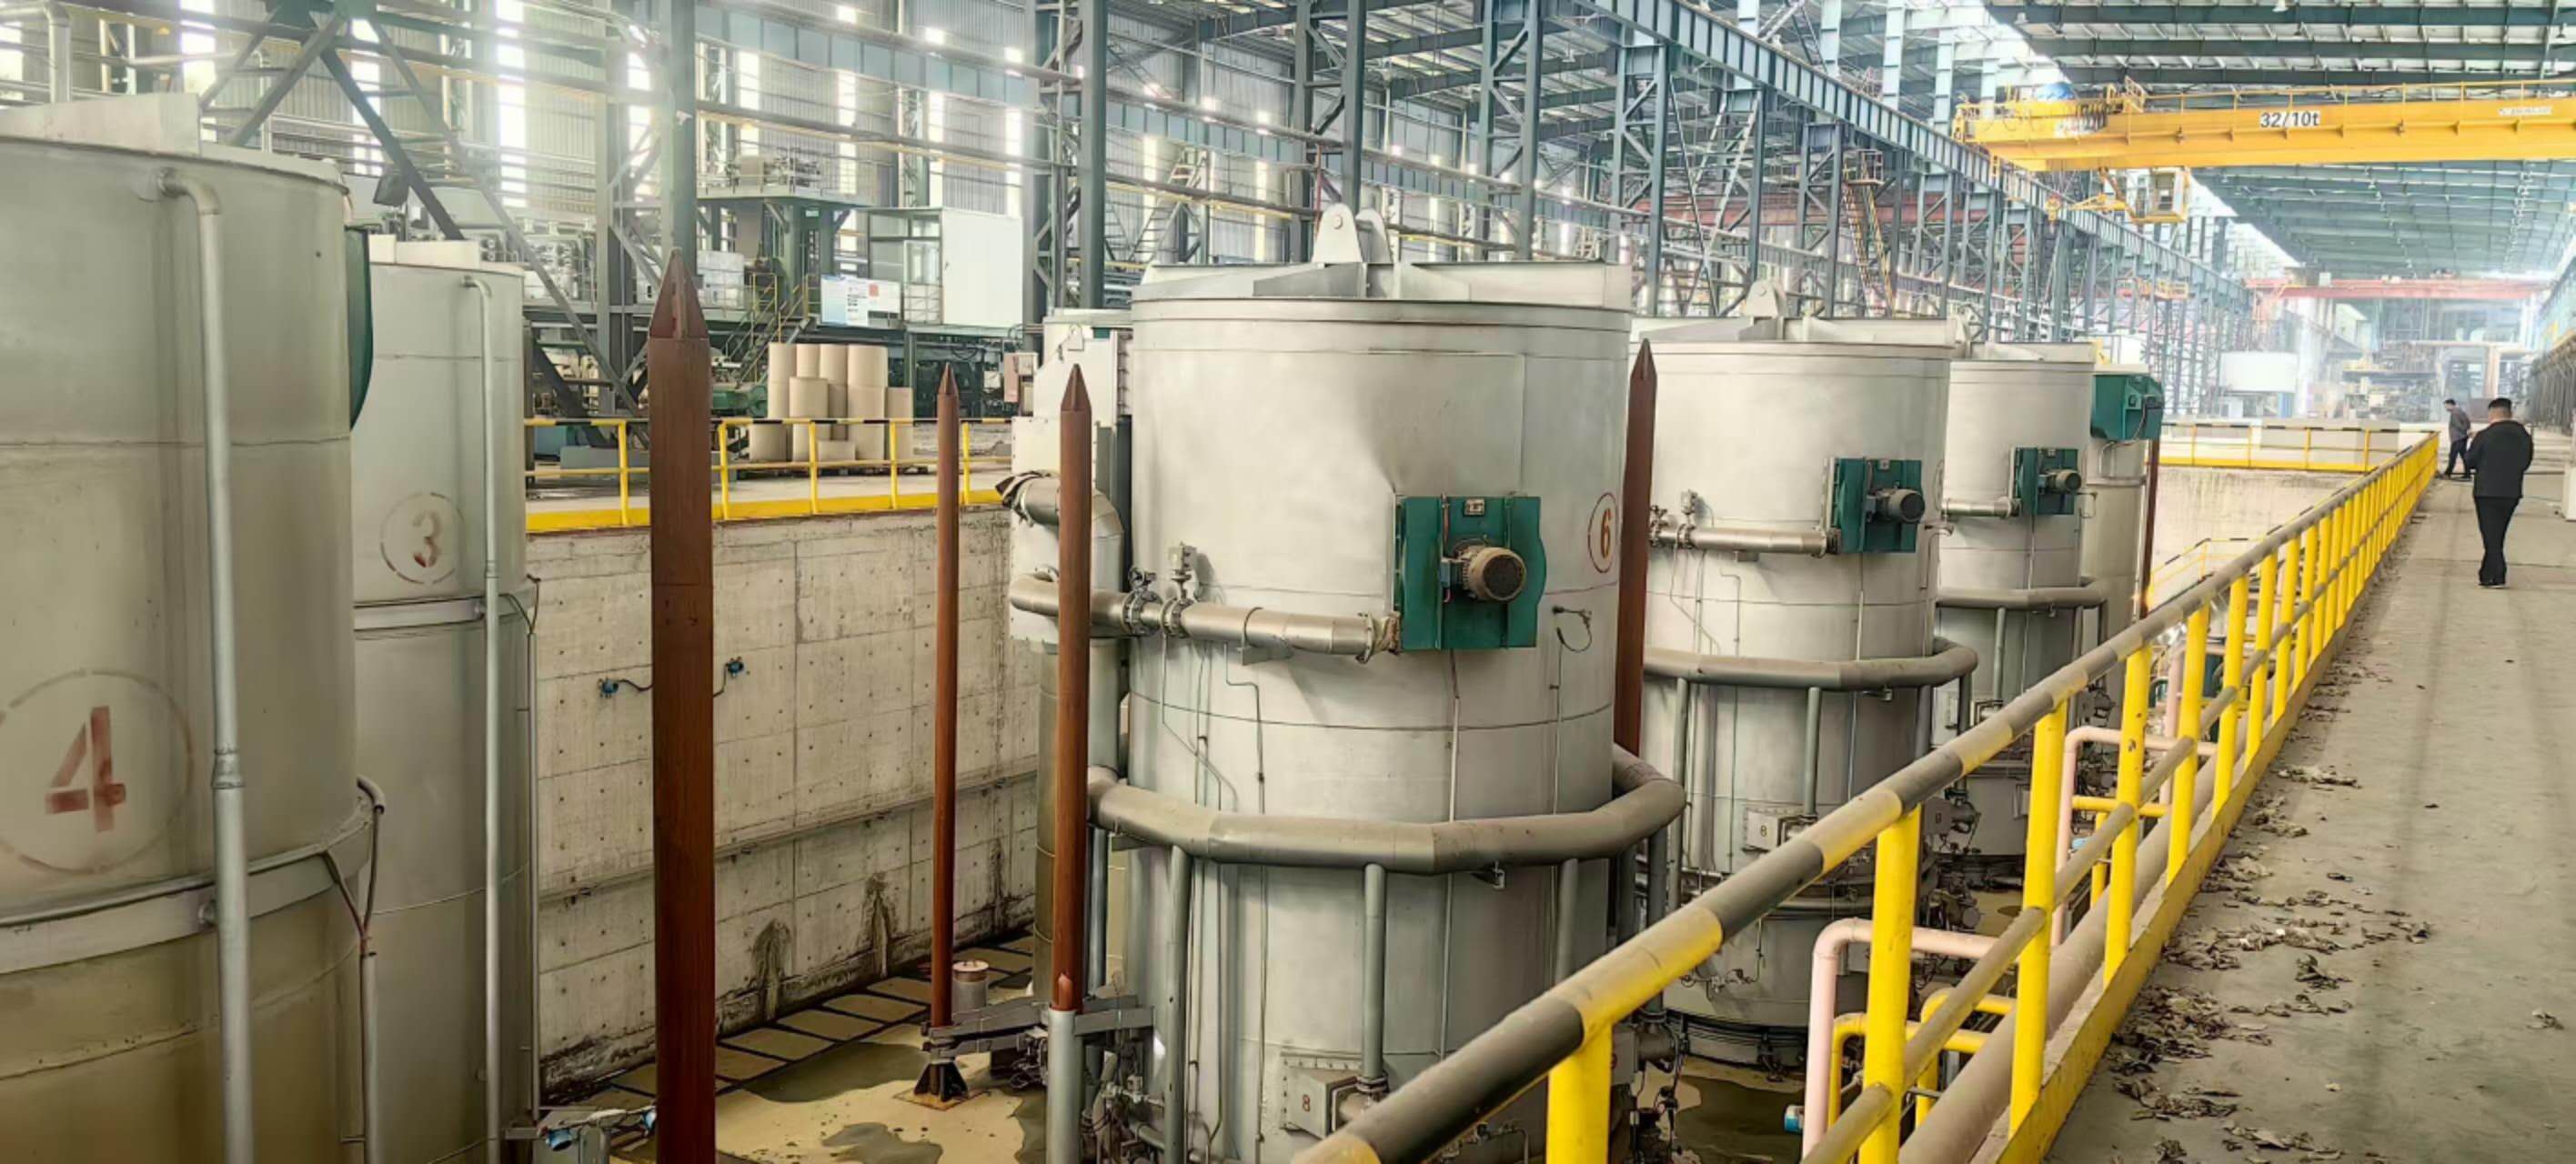
罩式退火炉(BAF) — 2
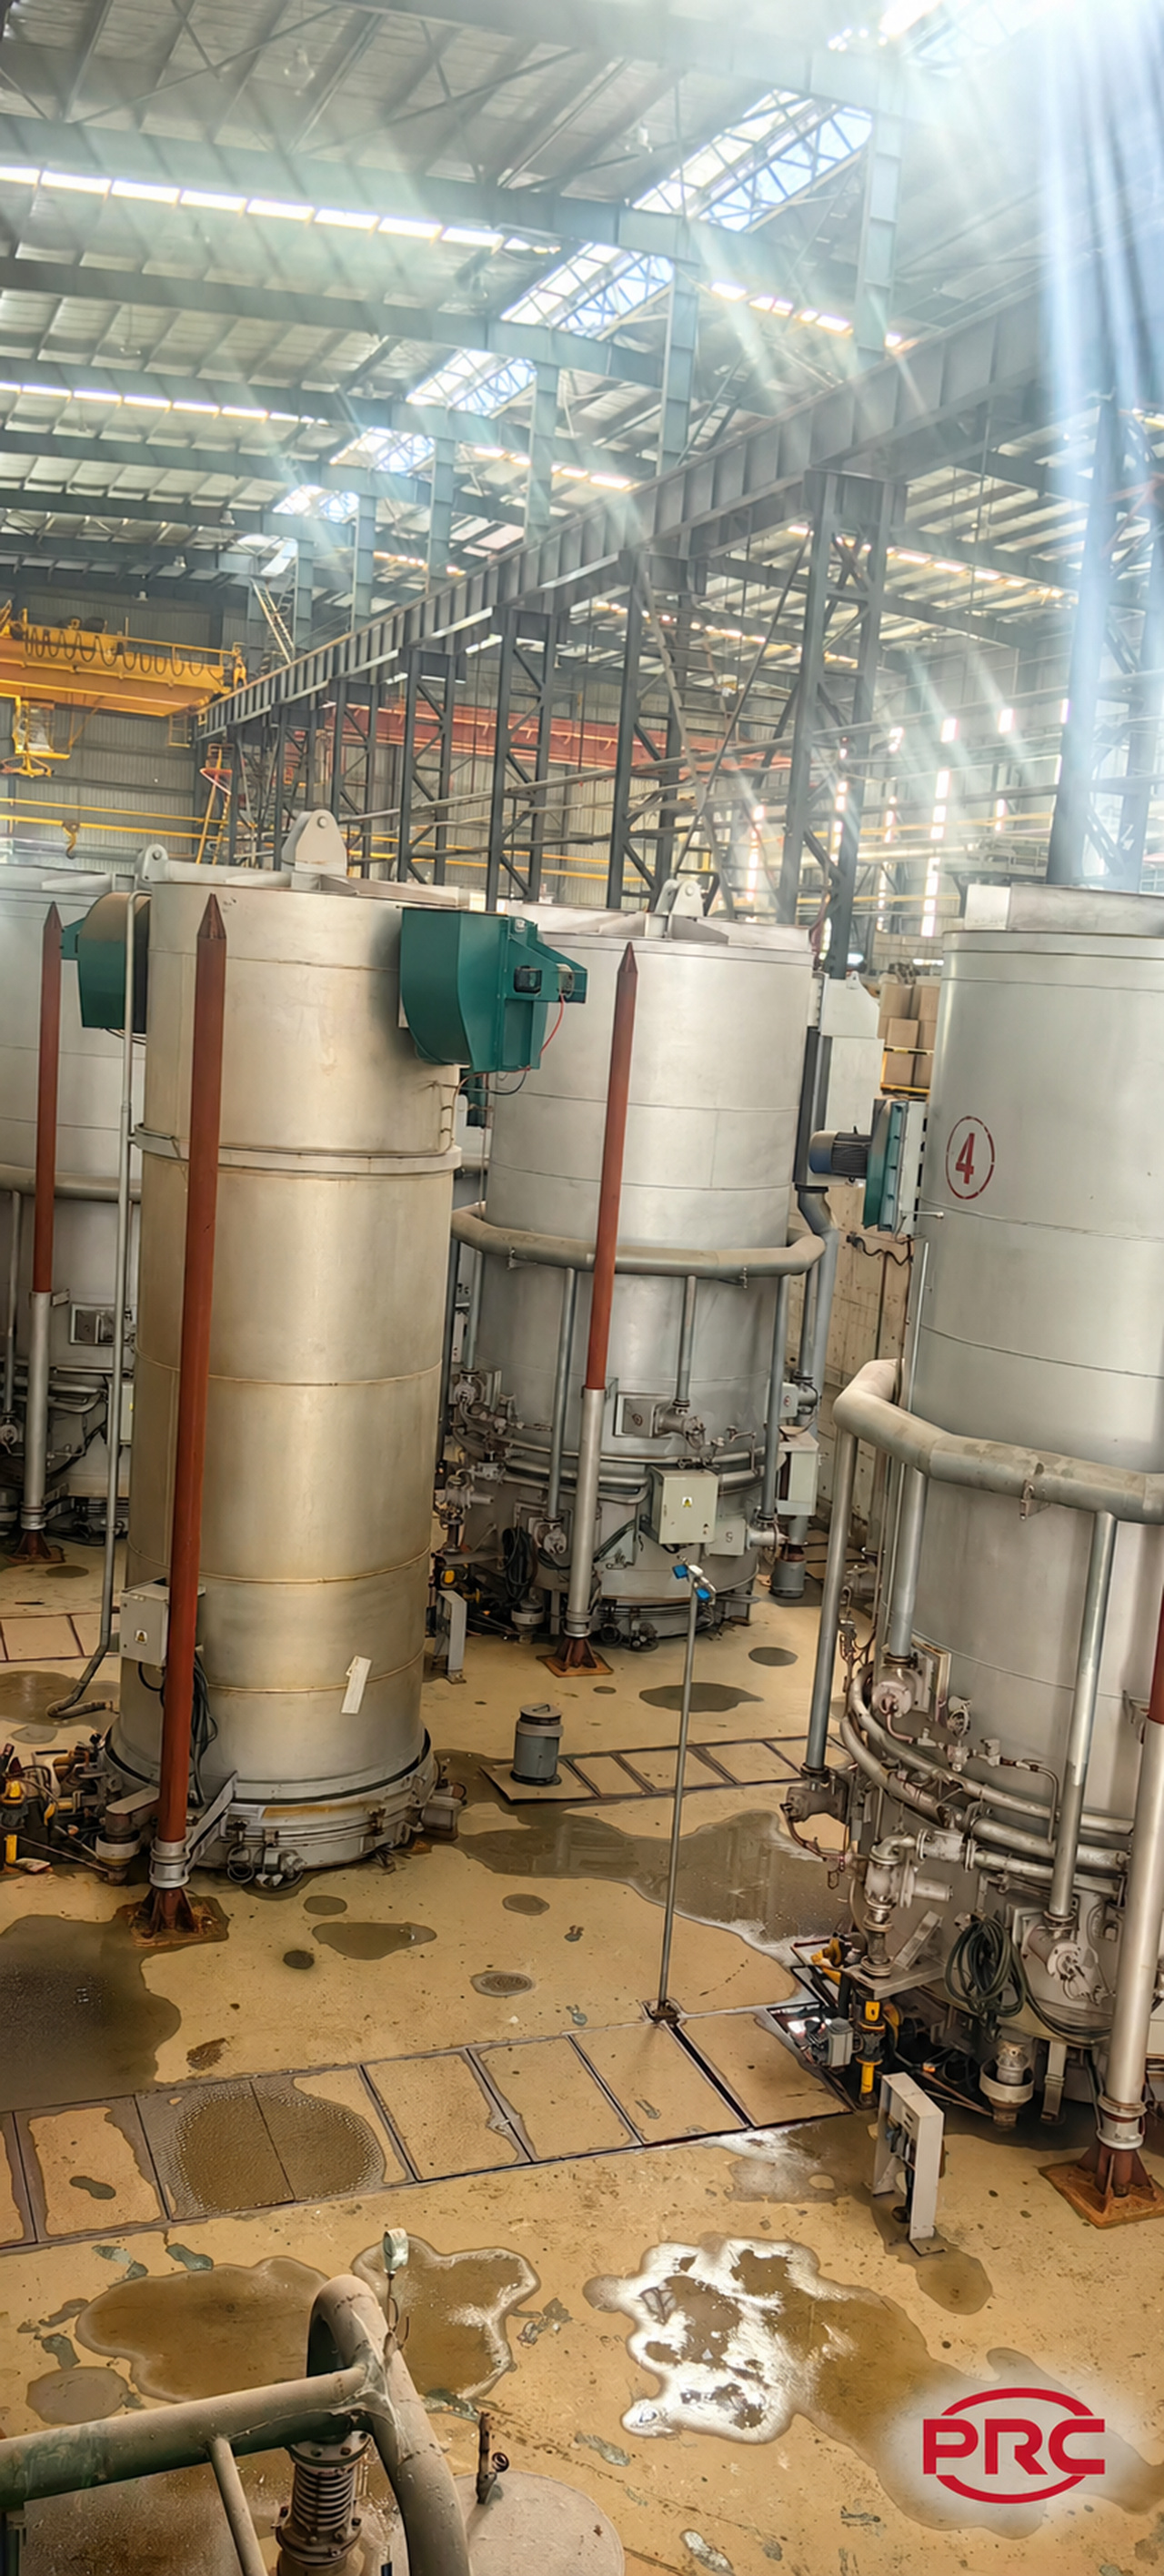
罩式退火炉(BAF) — 1
根据基板、最终用途和镀层体系,组合带钢清洗、退火、热浸涂镀、冷却和后处理工序。
镀锌与镀铝锌按不同工艺条件设计。锌铝镁等专项镀层需另行确认技术路线和设备适用性,不能默认共用所有配置。
对适合的金属基板进行清洗、预处理、涂布与固化,形成满足用途要求的涂层卷材。
涂层体系、涂烘次数、换色与固化条件按产品确定。VOC治理与热回收在方案阶段核算,不能简单按单一设备替代整体设计。
针对产品对力学性能、表面状态和板形的要求,配置平整及拉伸矫直设备。
可在线配置,也可组成独立机组。平整与拉矫功能不同,组合方式按产品要求确定。重卷精整详见第二板块。
电镀锡生产线(马口铁),按包装用钢板的产品要求交流配置。
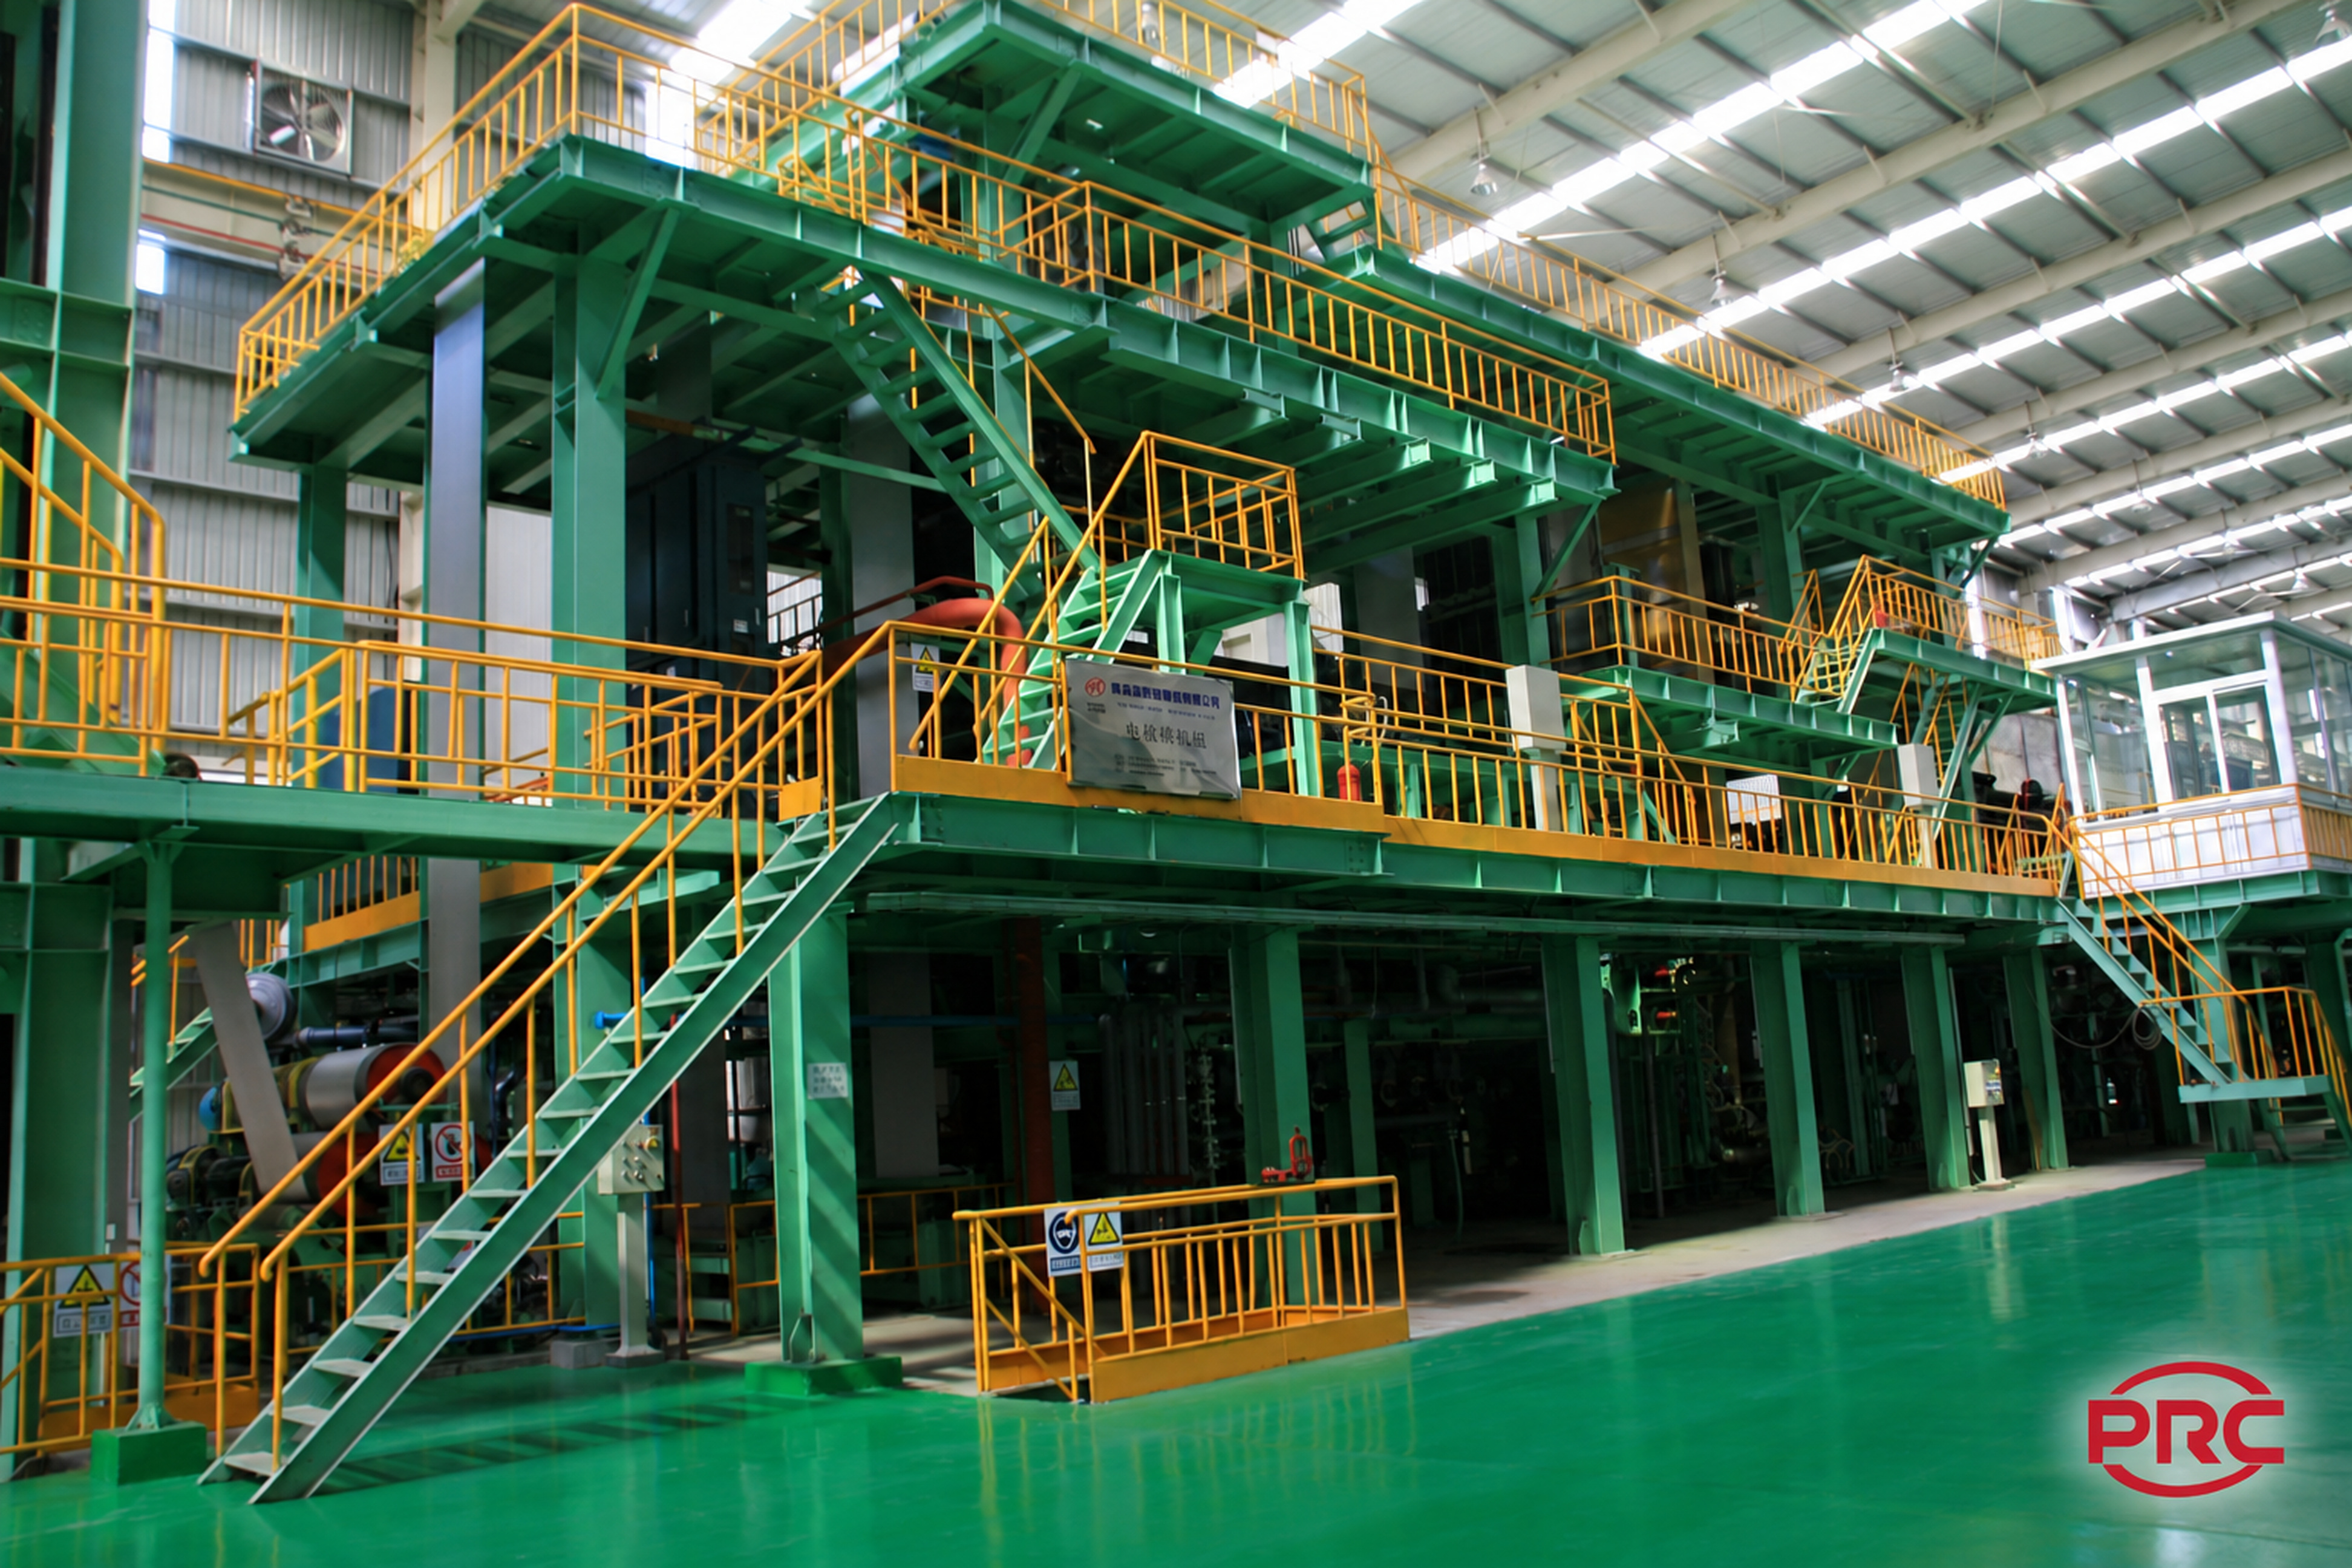
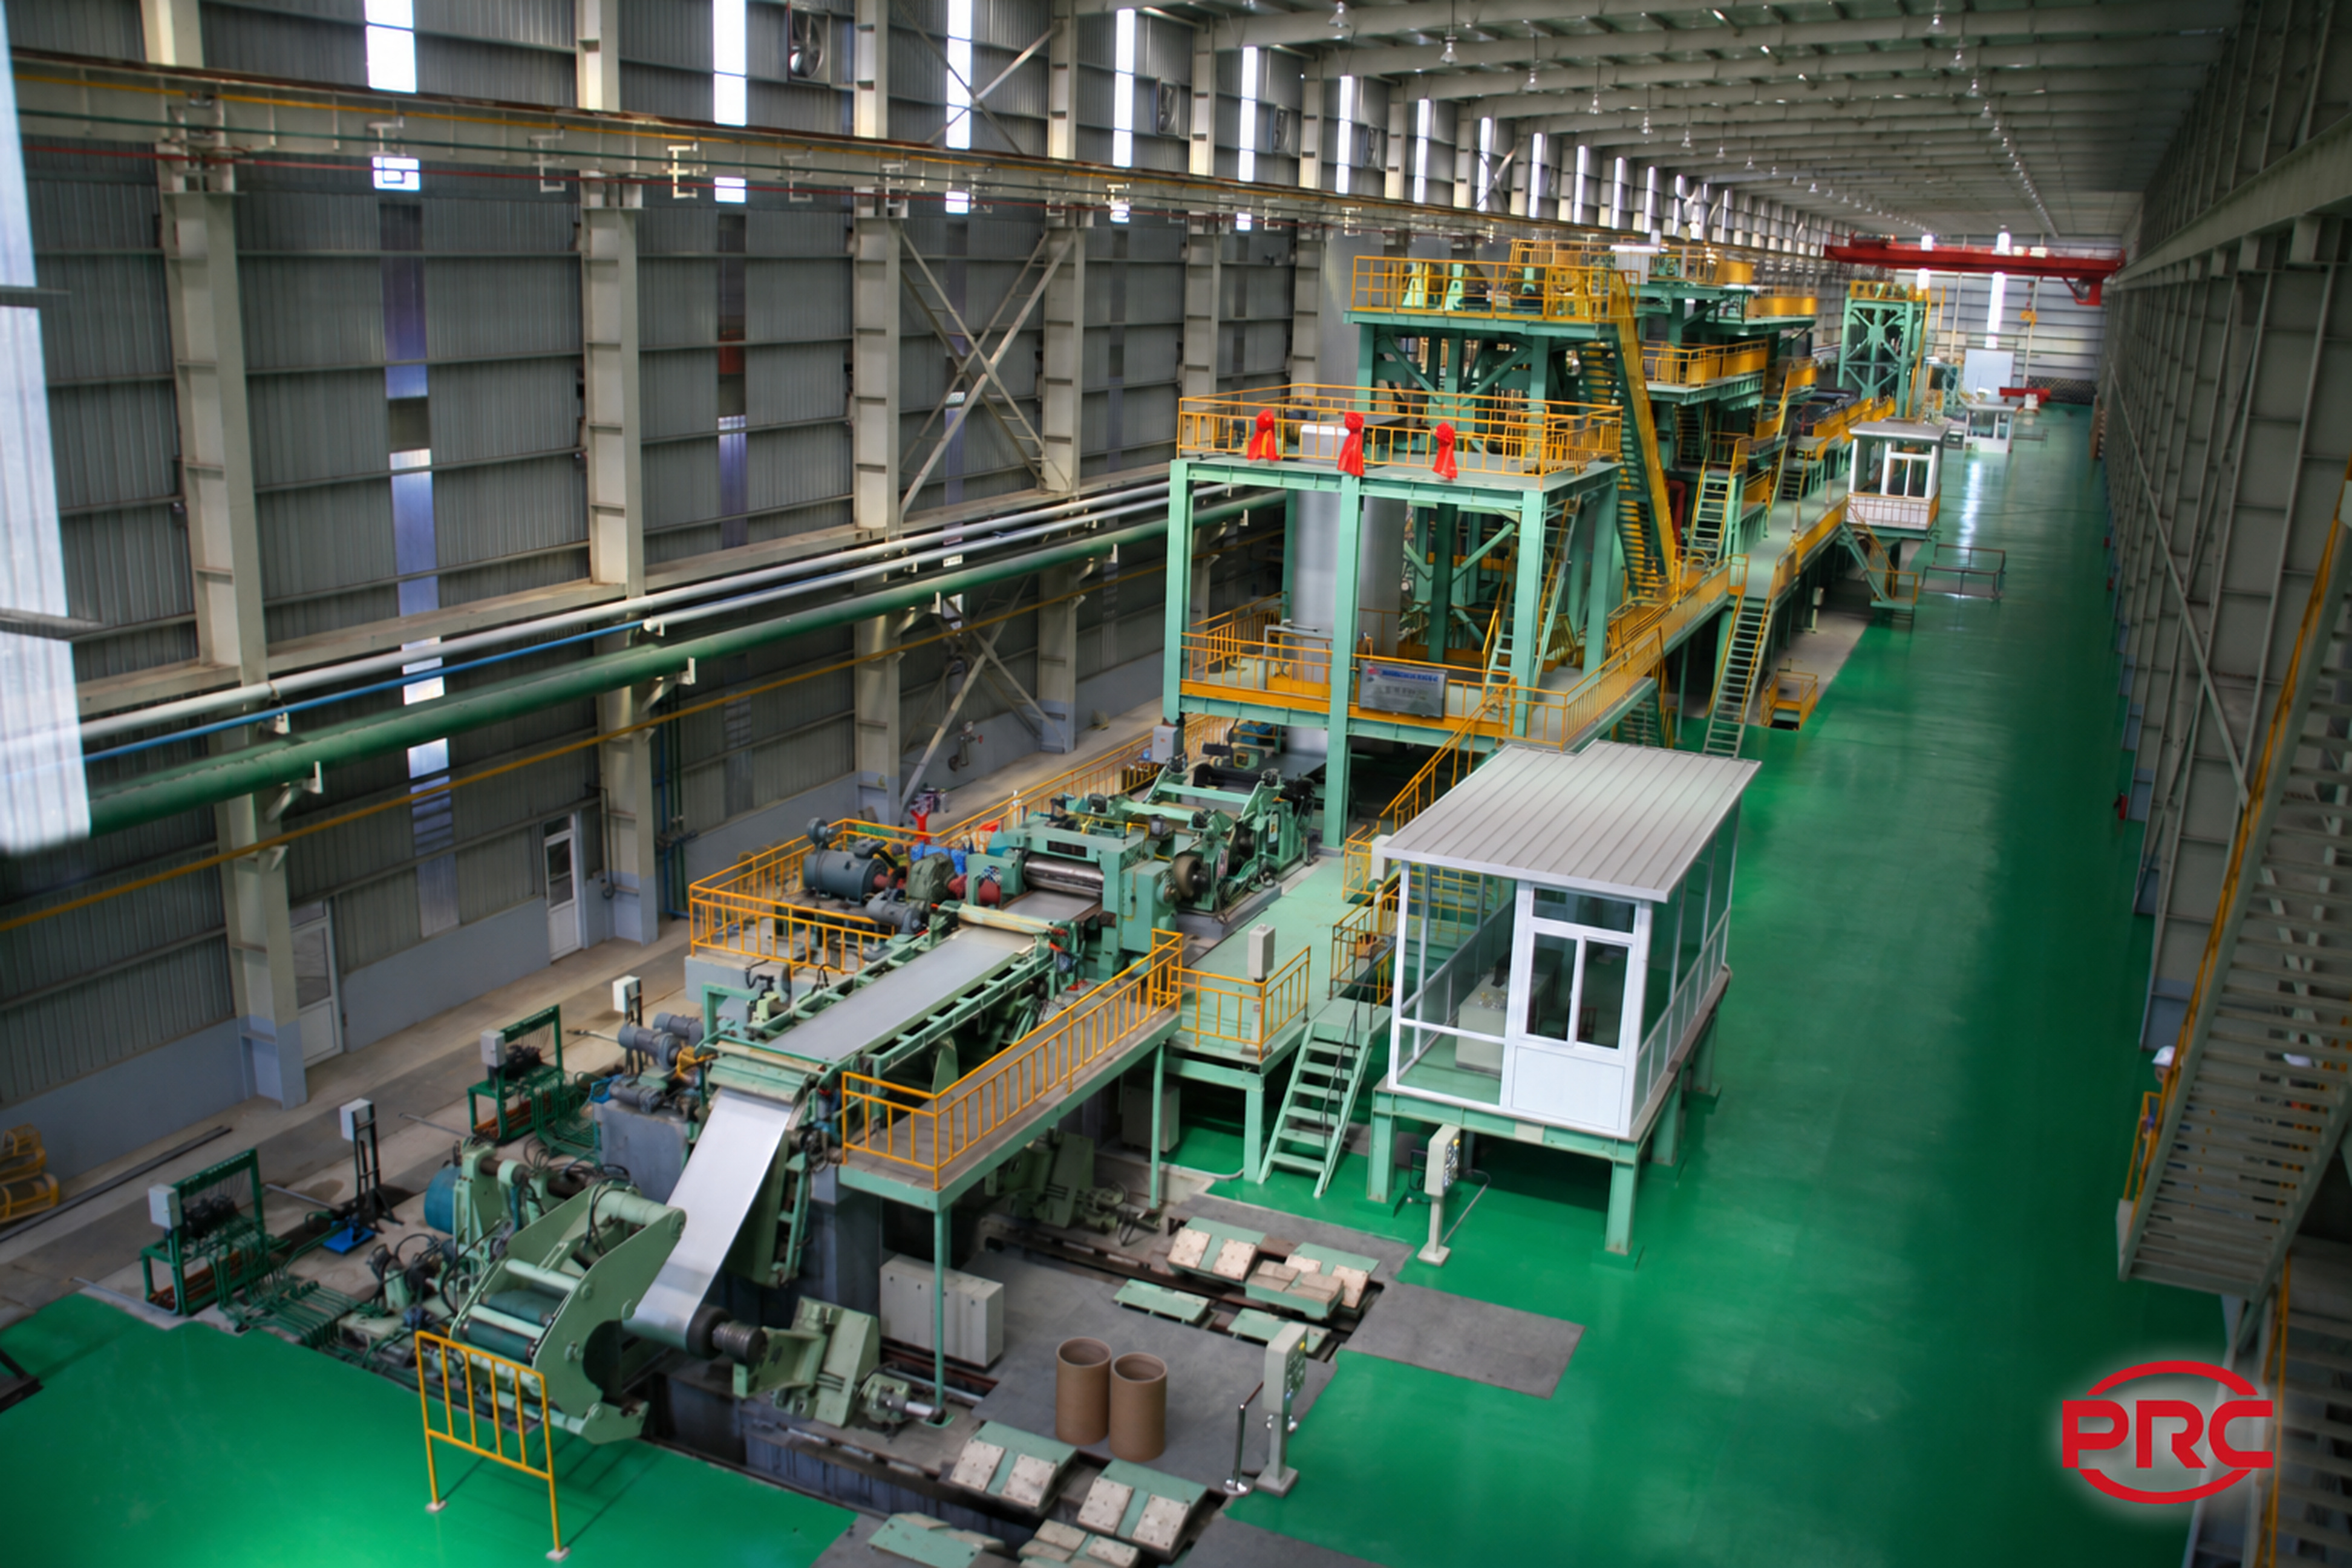
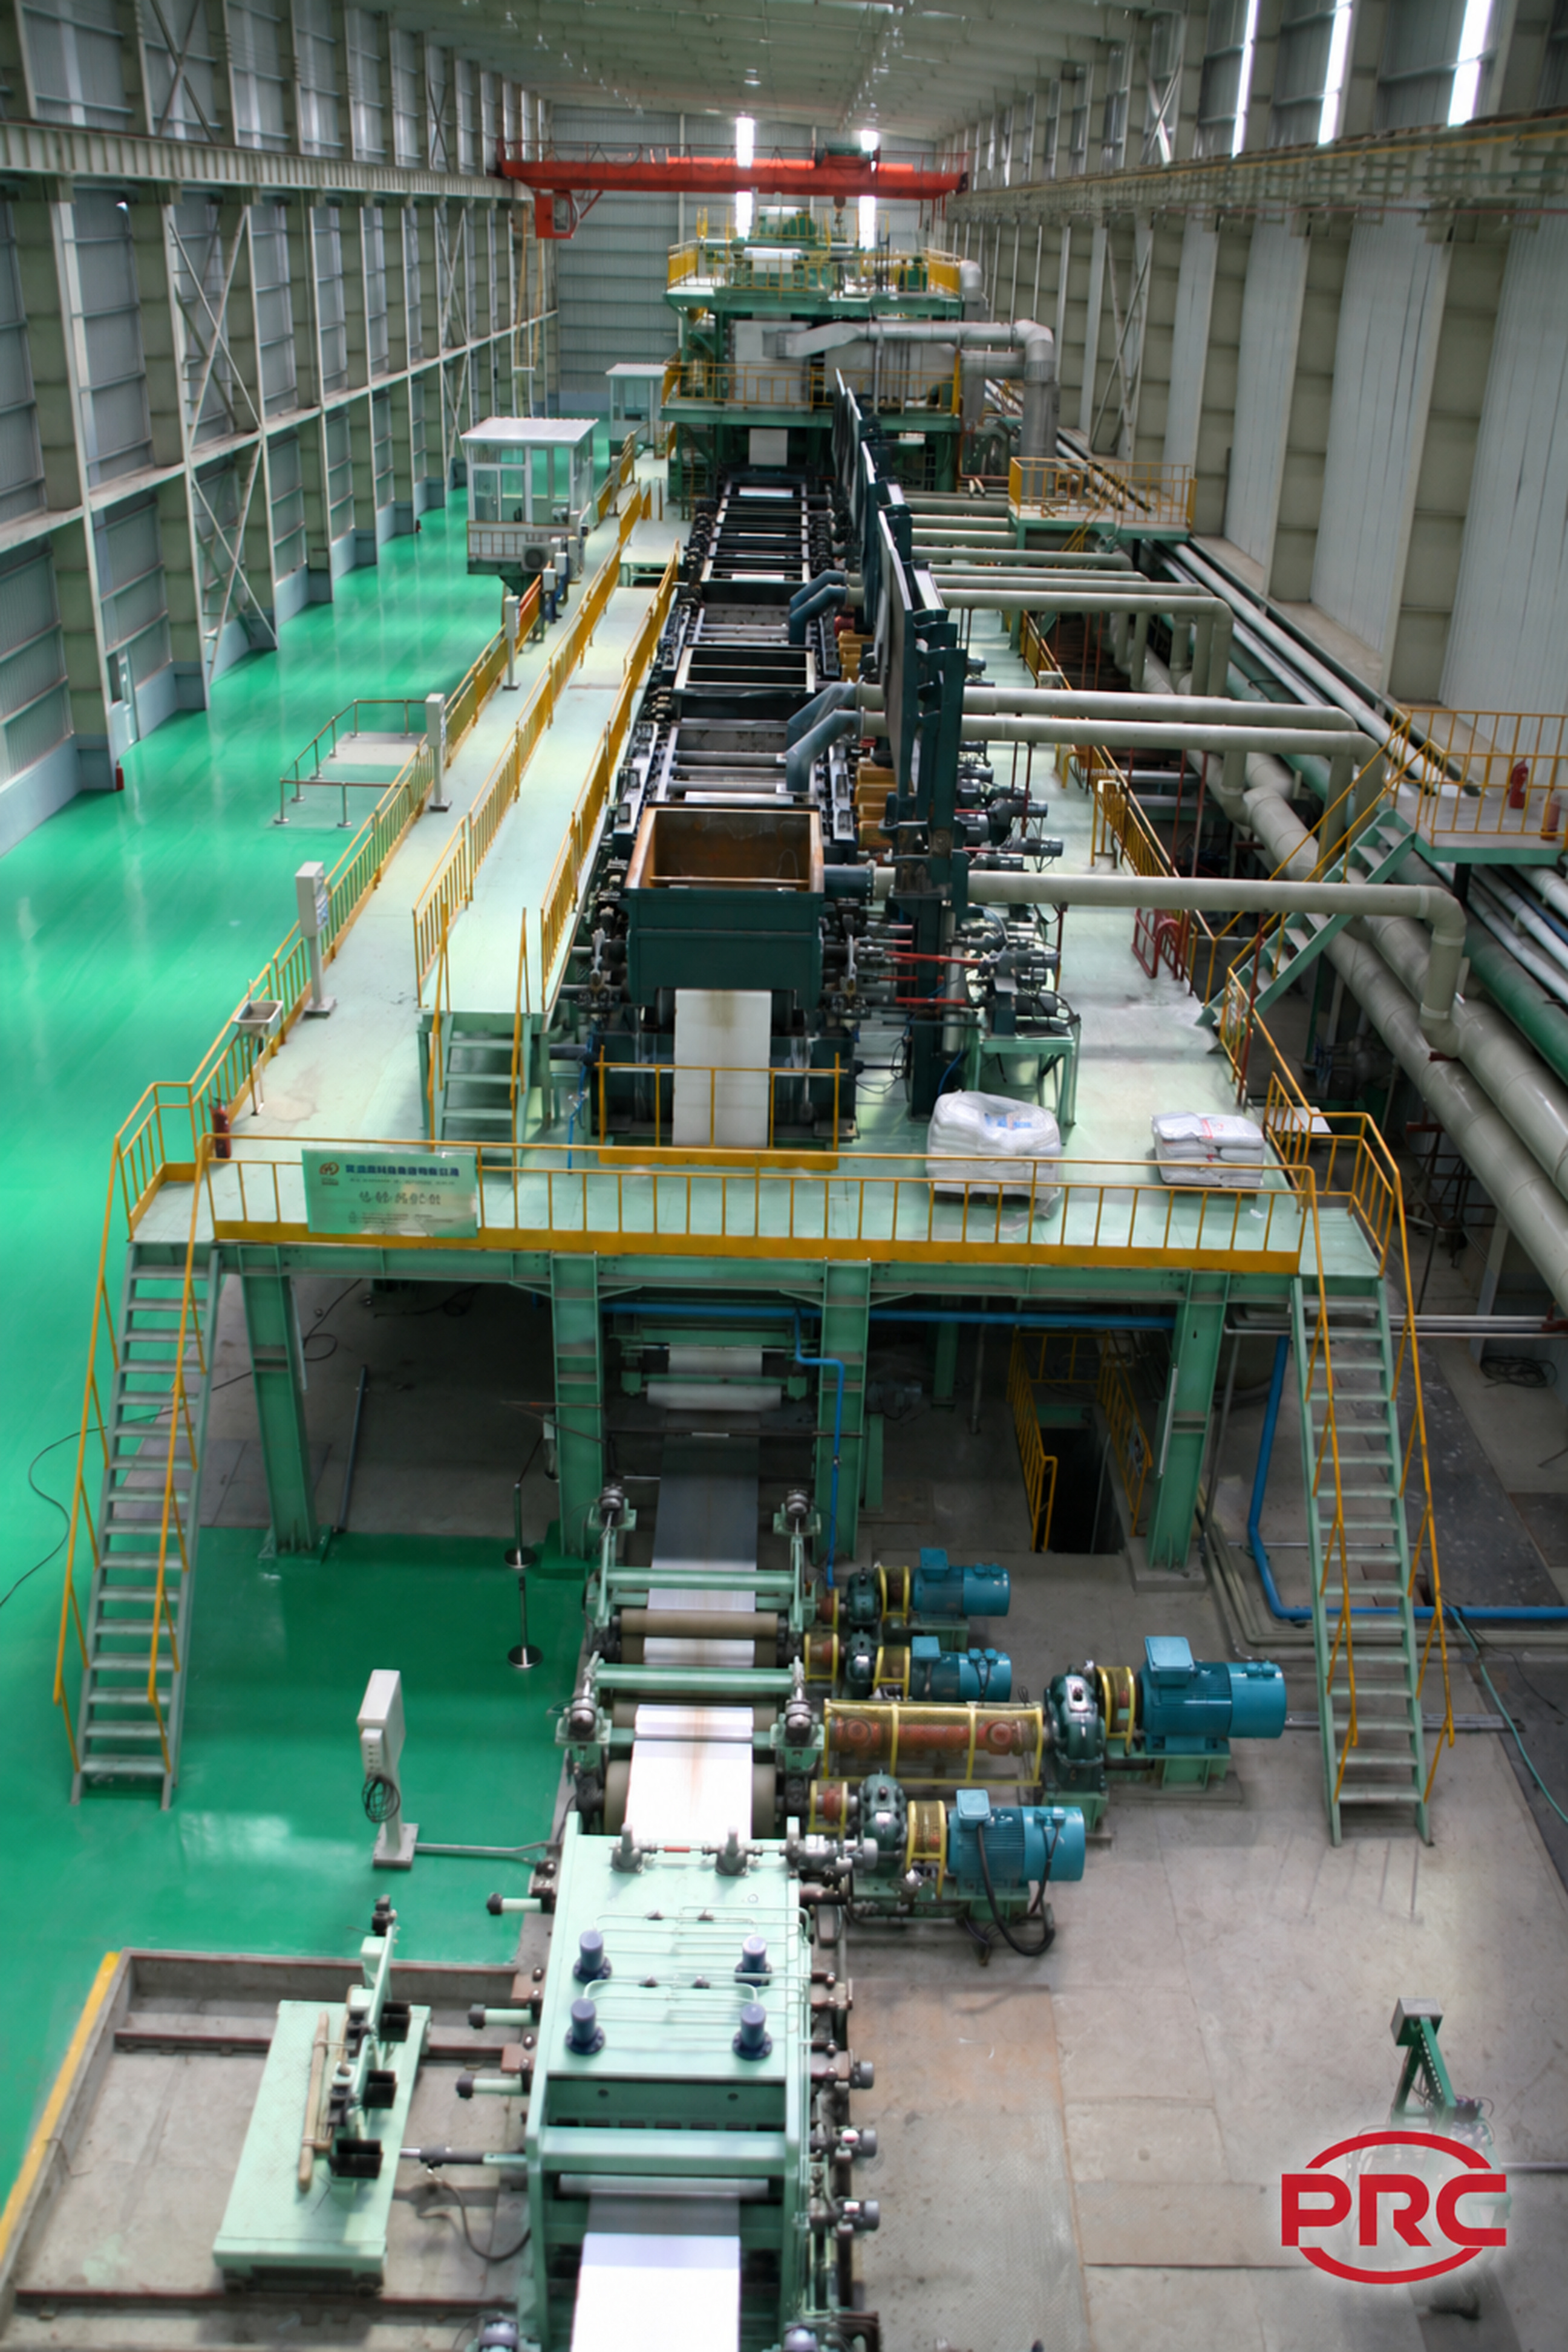
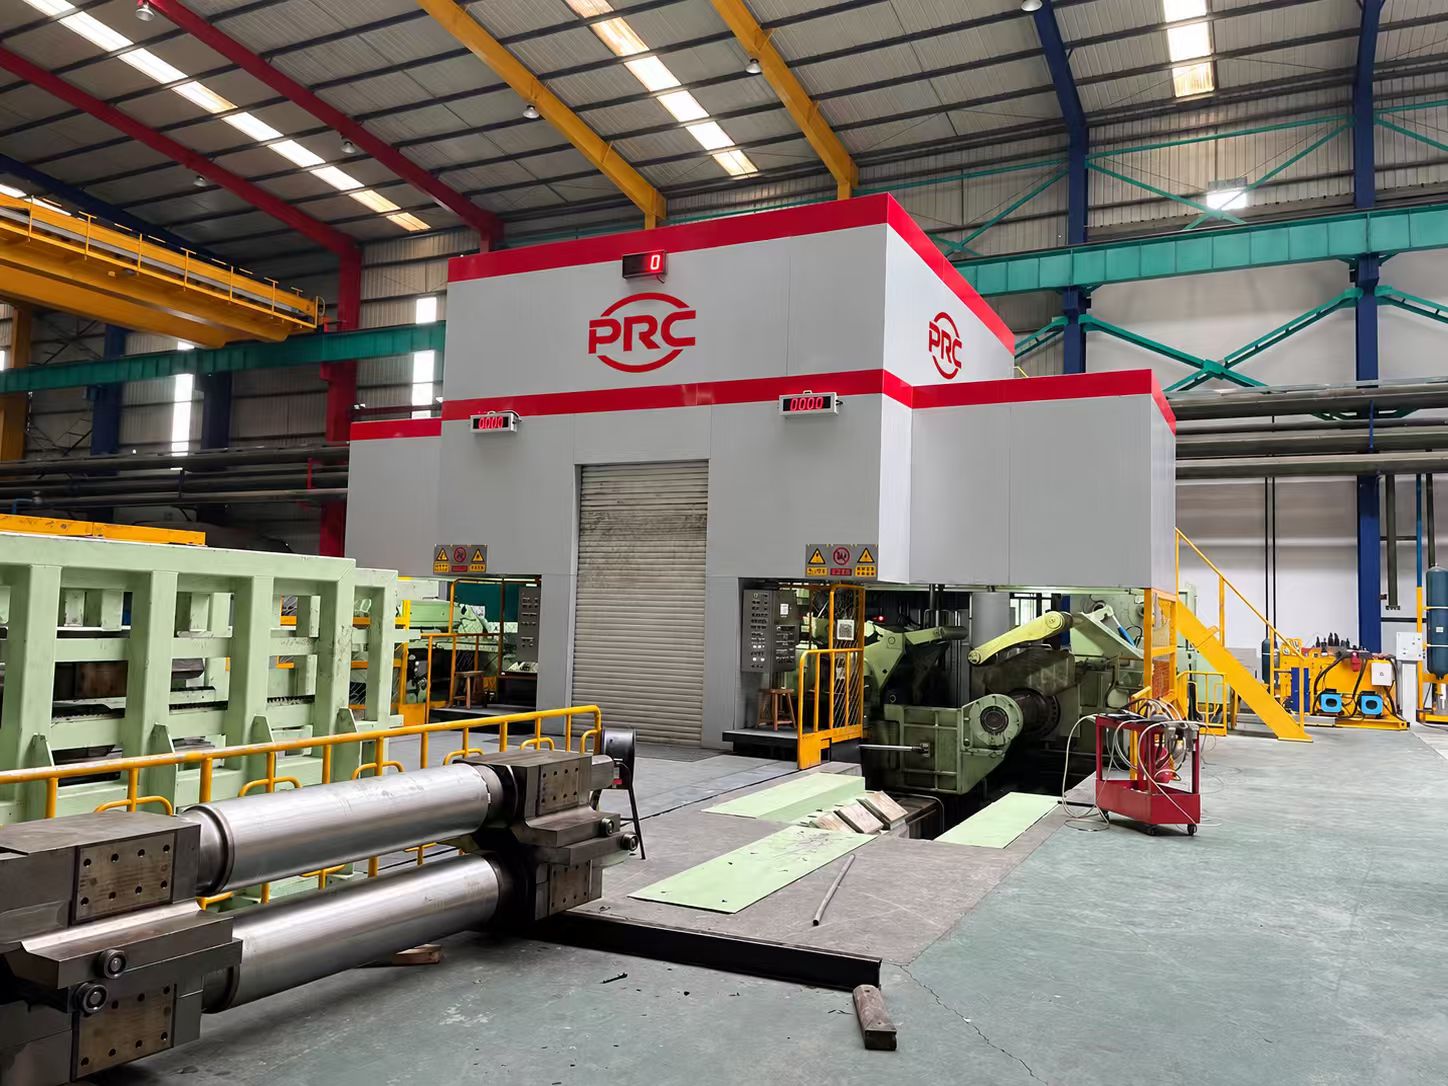
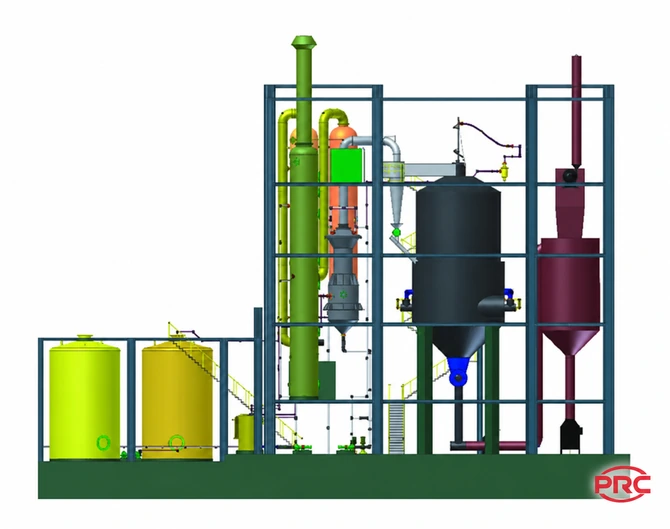
从实际运行问题和扩产目标出发,识别工艺、机械、传动、控制和辅助系统的改造边界。
先核实设备状态、现场数据、原设计和停产窗口,再提出范围。酸再生、保护气、废气和废水等专项系统单独确认责任与接口。
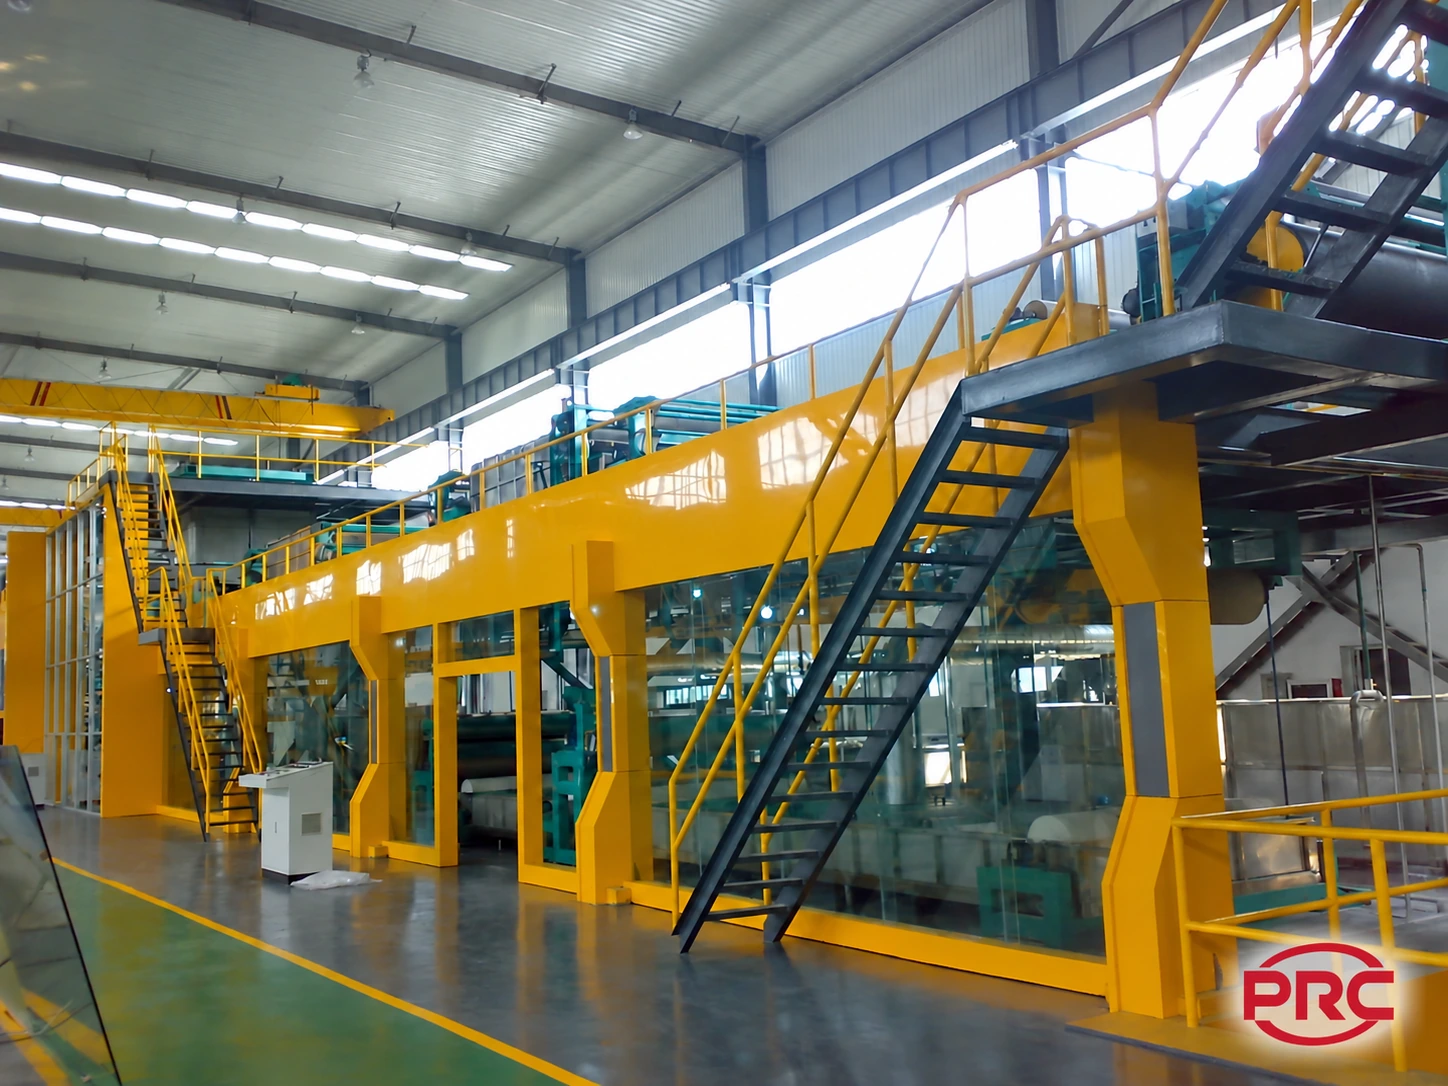
在冷轧或镀锌带钢表面连续涂覆装饰、防护涂层,用于建筑围护、家电及工业设备用彩涂板生产。
带钢宽度 600–2000 mm · 带钢厚度 0.18–1.6 mm
表面准备 → 涂覆 → 烘烤固化 → 冷却与出口处理
简版询价问卷 →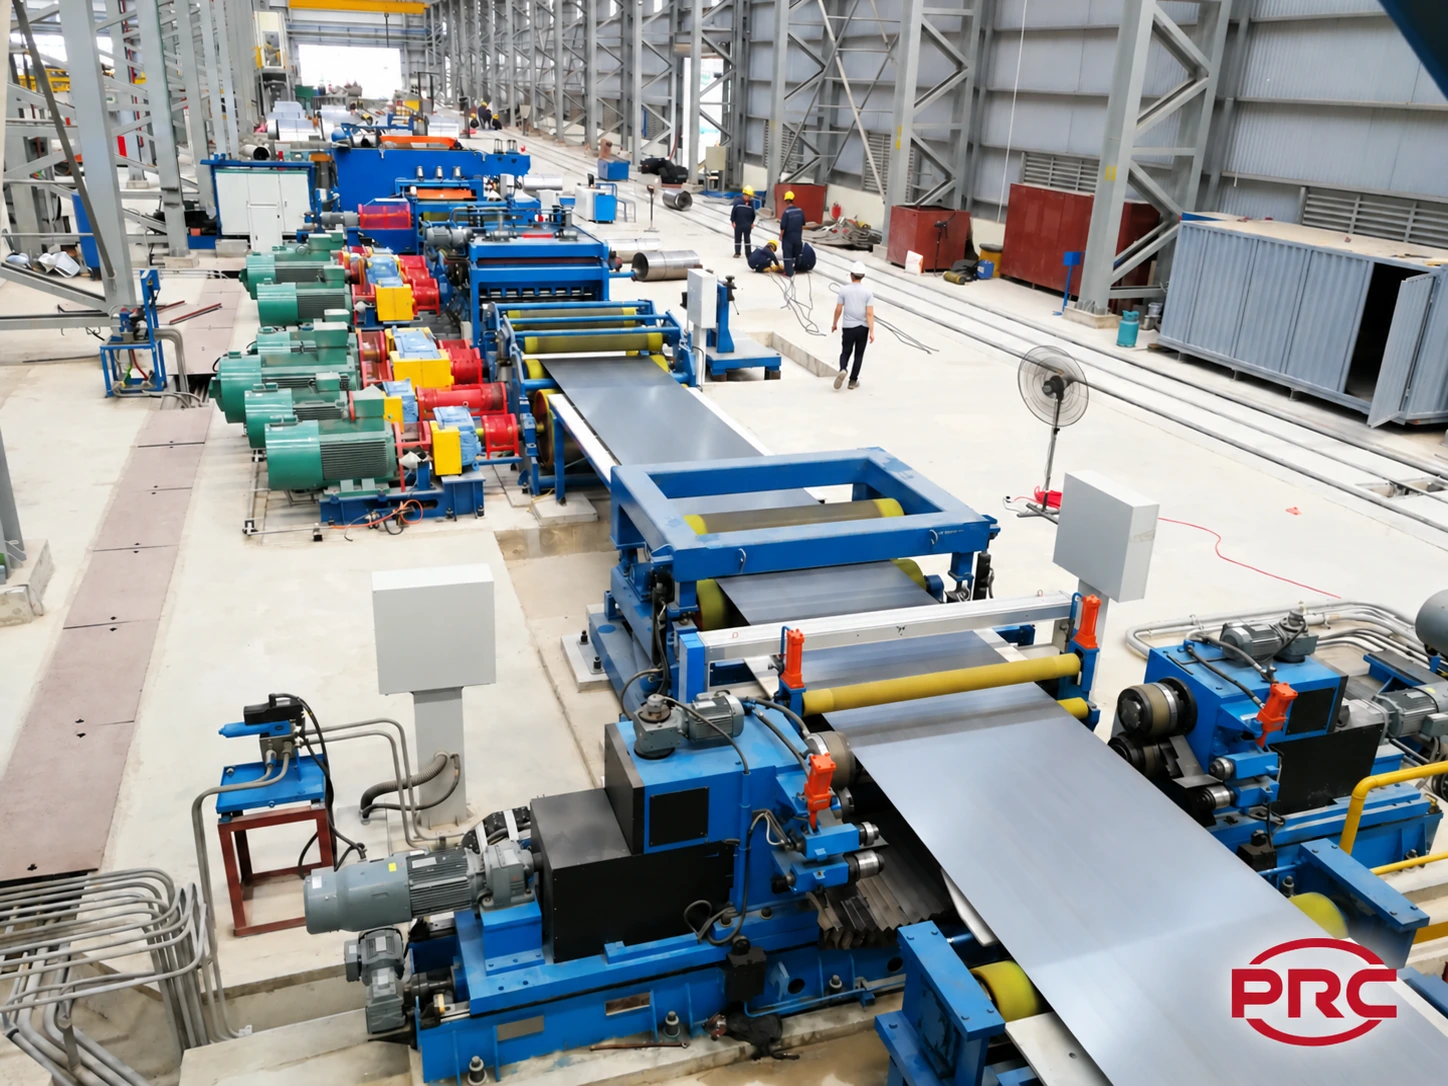
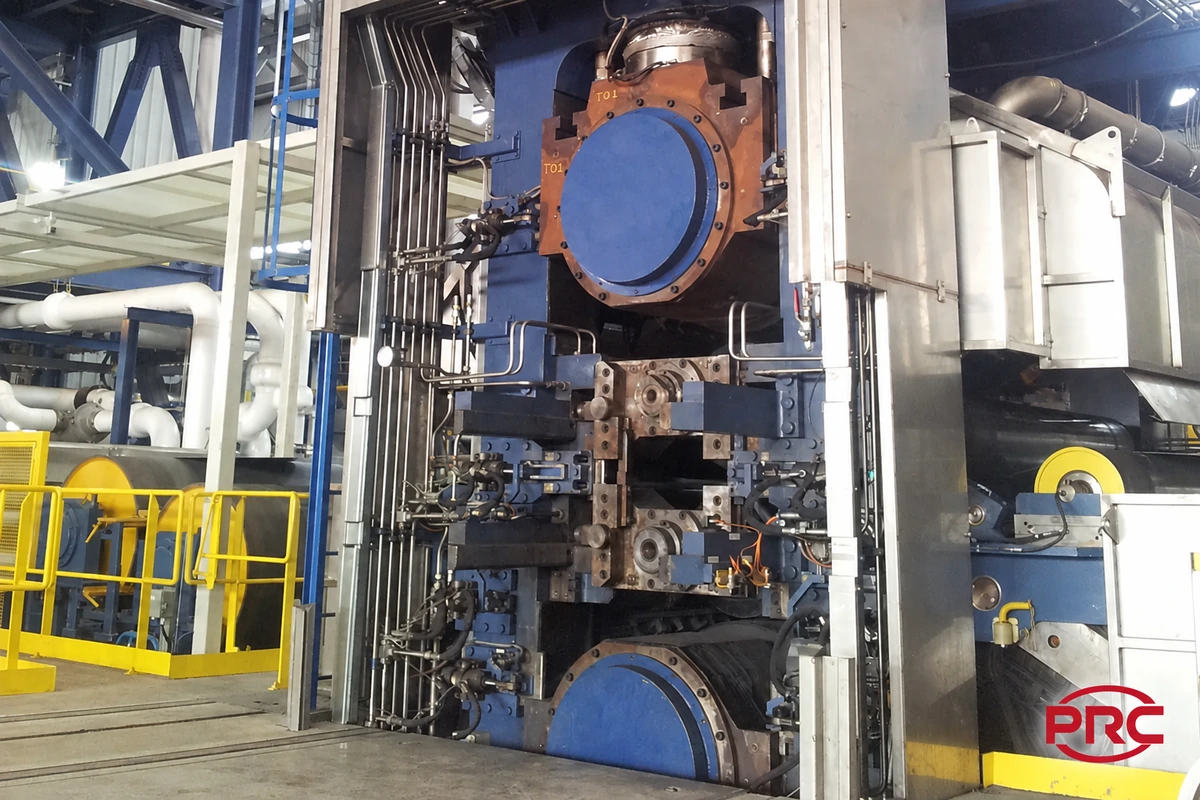
同类设备参考图,非 PRC 项目实拍
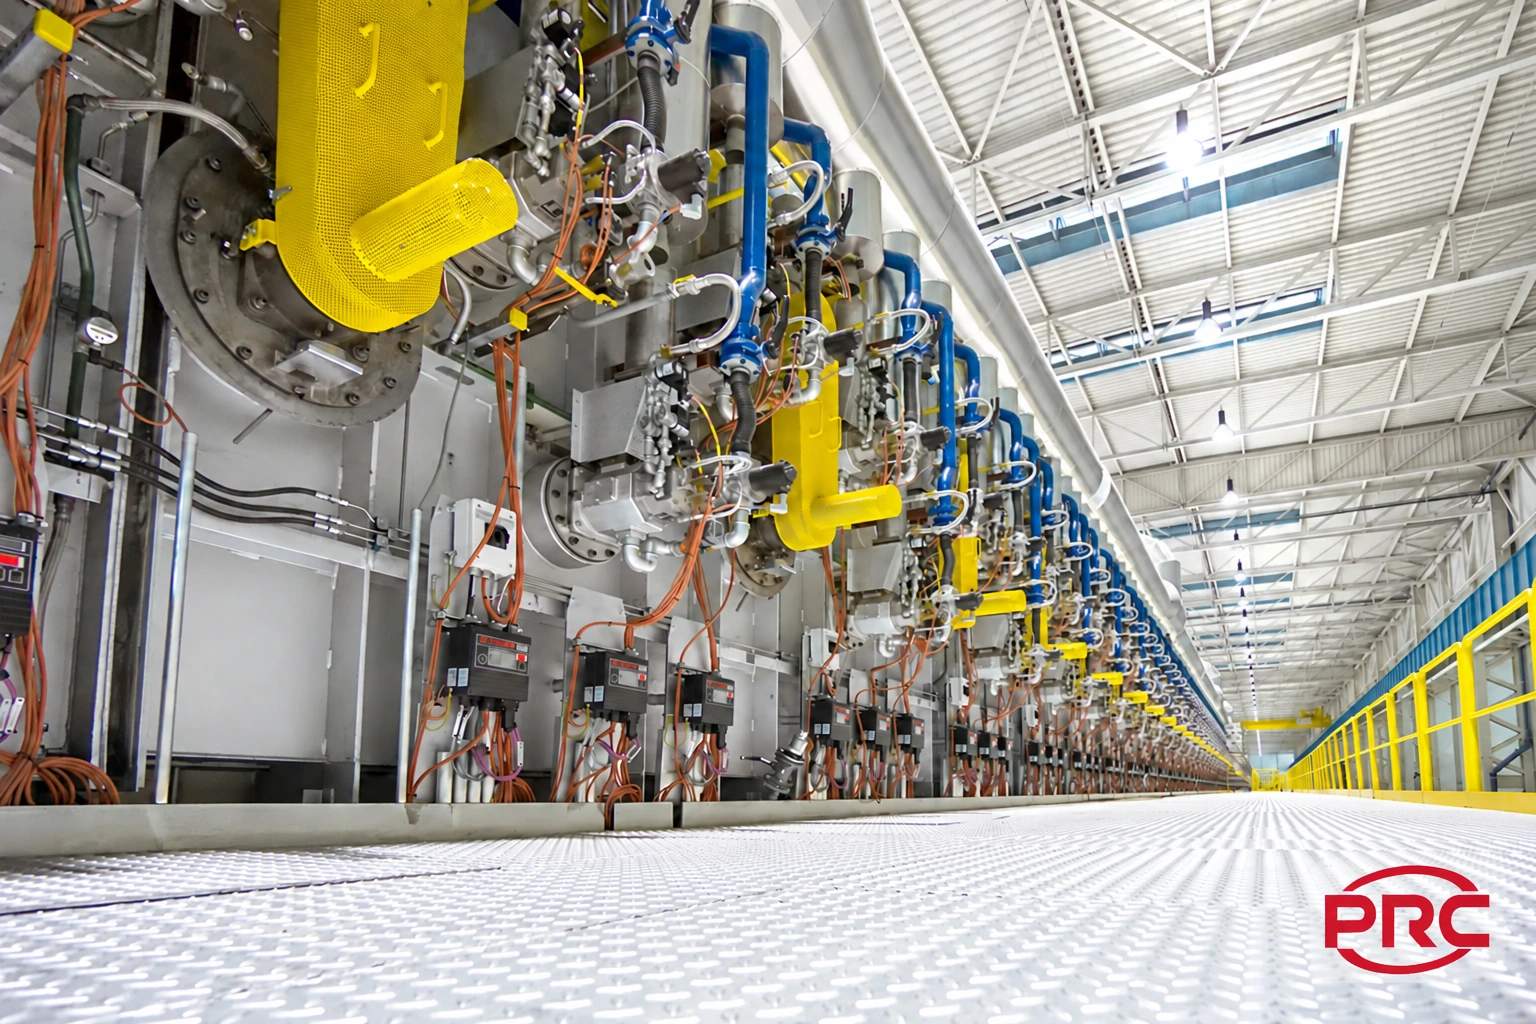
同类设备参考图,非 PRC 项目实拍
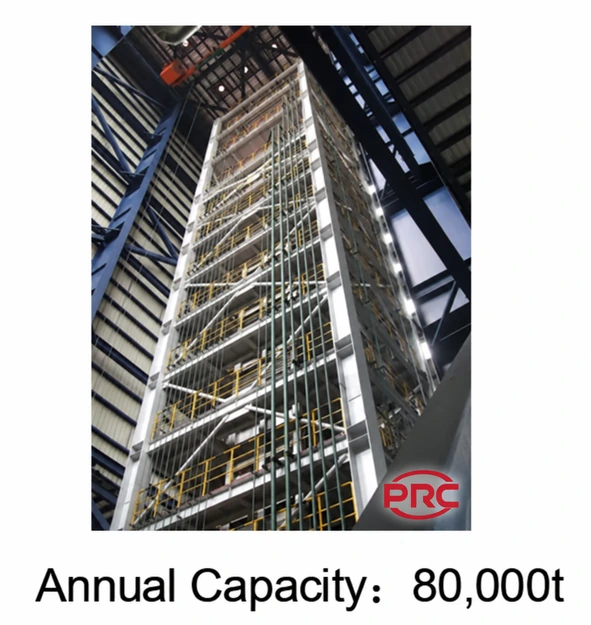
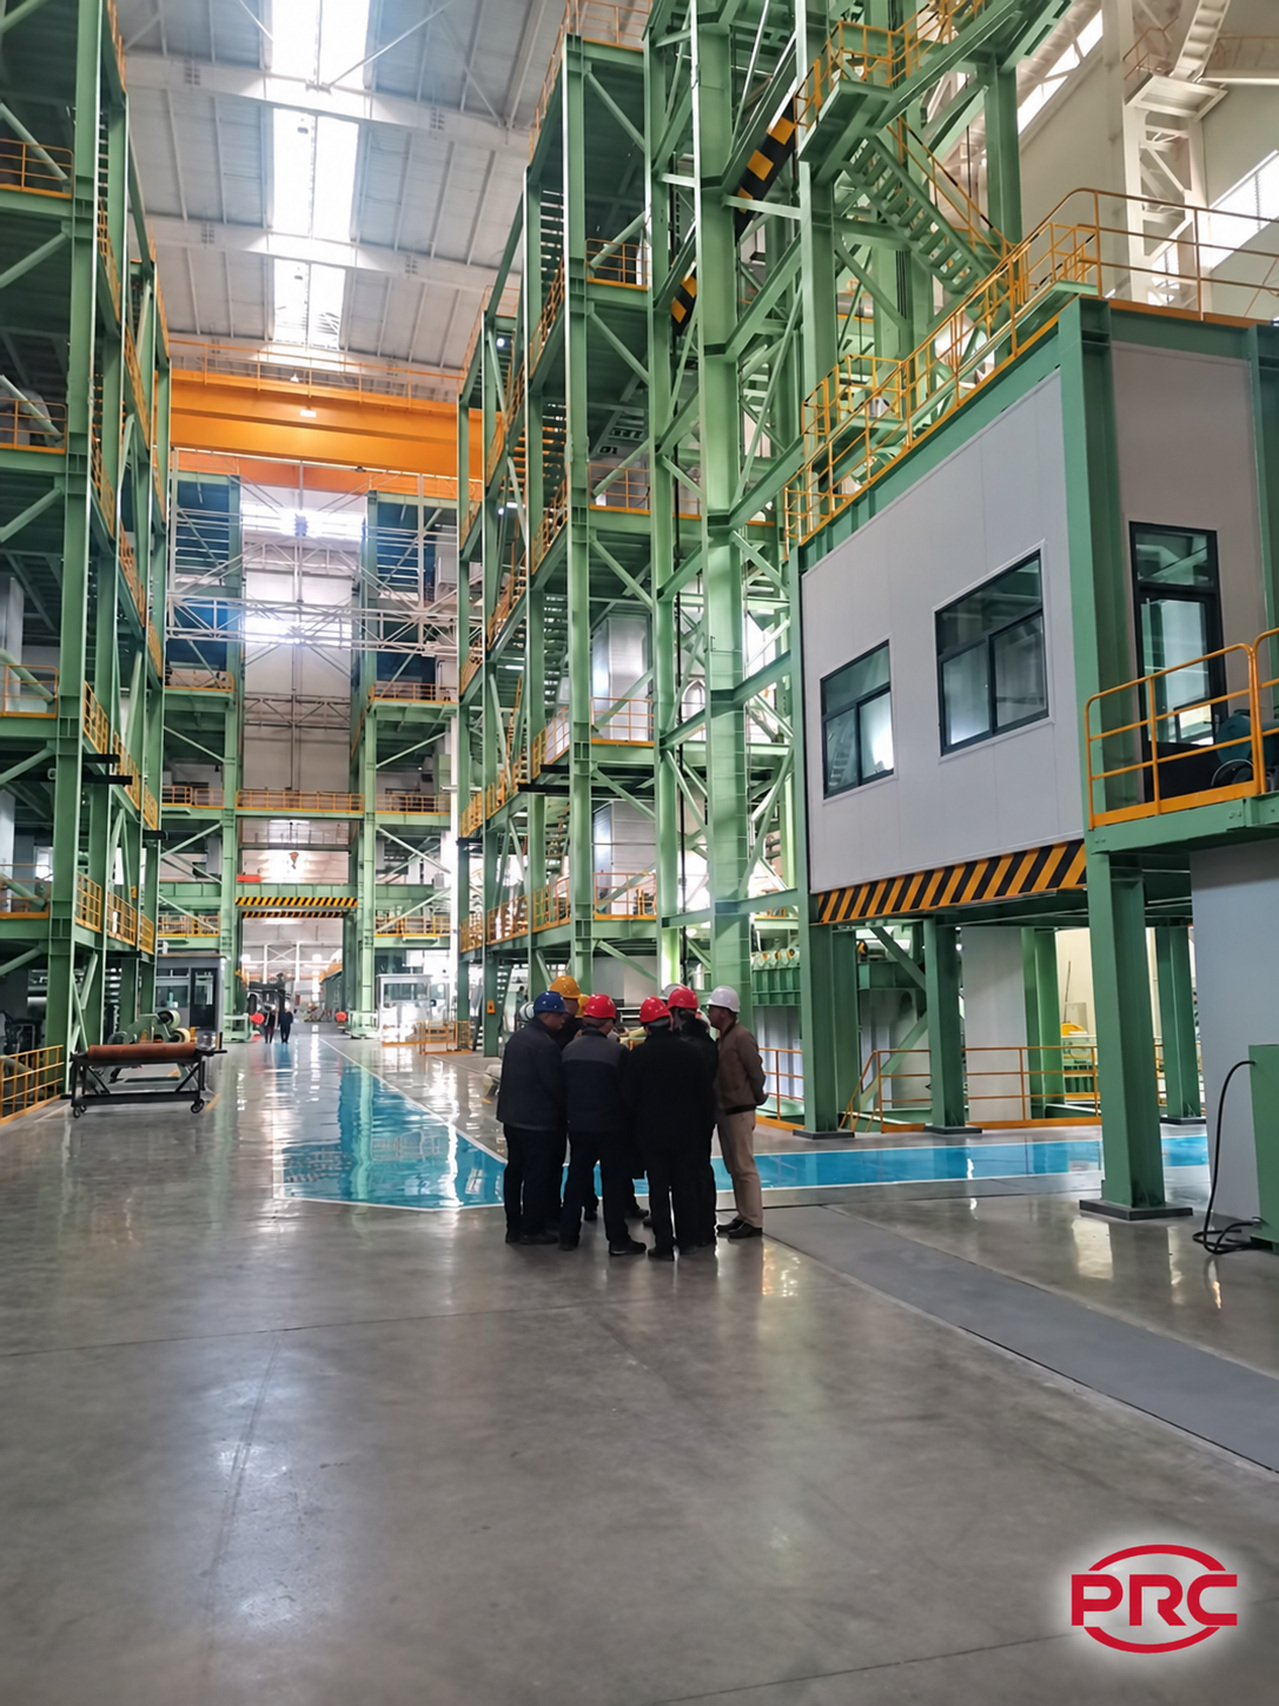
面向钢带连续热浸镀及合金镀层生产,工艺覆盖清洗、还原退火、热浸镀、冷却、平整与拉矫。镀锌、镀铝锌和锌铝镁分别按目标产品选择镀层体系与设备配置。
带钢宽度 600–1800 mm · 带钢厚度 0.15–6.0 mm
清洗与表面准备 → 还原退火 → 热浸镀与镀层控制 → 冷却 → 平整与拉矫
简版询价问卷 →